Wybór metody spawania stali nierdzewnej: TIG, migomat czy spawarka laserowa

Wybór metody spawania stali nierdzewnej

Stal nierdzewna to niezwykle ceniony materiał w przemyśle, budownictwie, branży spożywczej oraz architekturze. Jej wyjątkowa odporność na korozję, estetyczny wygląd oraz wysoka trwałość sprawiają, że wykonuje się z niej zarówno wielkie zbiorniki przemysłowe, jak i eleganckie balustradki czy skomplikowane układy wydechowe. Jednak, aby konstrukcja zachowała swoje właściwości kwasoodporne oraz wytrzymałość, kluczowy jest odpowiedni wybór technologii łączenia. Wielu początkujących spawaczy oraz właścicieli warsztatów zadaje sobie pytanie: czym spawać stal nierdzewną, aby uzyskać czysty, mocny i wolny od wad zgrzew?

Wybór odpowiedniej metody spawania zależy od wielu czynników – od grubości łączonych blach, przez estetykę spoiny, aż po możliwości finansowe i doświadczenie operatora. Każda z dostępnych technik spawalniczych posiada swoje unikalne cechy, wymagania dotyczące gazów osłonowych czy doboru spoiwa. Co więcej, sam proces spawania to zaledwie połowa sukcesu – r równie istotna jest późniejsza obróbka wykończeniowa, która przywraca pasywną warstwę ochronną metalu. W tym artykule omówimy szczegółowo najpopularniejsze metody łączenia stali szlachetnych, pomożemy Ci dobrać idealny sprzęt i podpowiemy, jak dbać o spoinę po zakończeniu prac.

Najważniejsze informacje w skrócie:

  • Metoda TIG (141): Zapewnia najwyższą estetykę i precyzję, stanowiąc standard przy spawaniu cienkich blach, rur i elementów dekoracyjnych.
  • Metoda MIG/MAG (131/135): Wyjątkowo wydajna przy grubszych elementach i produkcji seryjnej, choć wymaga większych nakładów przy czyszczeniu spoiny.
  • Metoda MMA (111): Tani i mobilny sposób na spawanie w warunkach terenowych za pomocą elektrody otulonej.
  • Spawanie laserowe: Nowoczesna technologia zapewniająca ogromną prędkość, minimalną strefę wpływu ciepła i brak odkształceń.
  • Obróbka po spawaniu: Każda spoiny wymaga usunięcia tlenków spawalniczych (przebarwień) i pasywacji, aby zapobiec korozji.

Specyfika stali nierdzewnej

Stal nierdzewna zawdzięcza swoją odporność na rdzewienie obecności chromu (minimum 10,5%), który w reakcji z tlenem z powietrza tworzy na powierzchni metalu cienką, niewidoczną warstwę tlenku chromu – tzw. warstwę pasywną. Podczas dostarczania dużej ilości ciepła w trakcie spawania, ta naturalna bariera ochronna ulega zniszczeniu w strefie wpływu ciepła (HAZ). Powstają wtedy charakterystyczne kolorowe naloty (od słomkowych, przez fioletowe, aż po niebieskie i szare zgorzeliny), które są w rzeczywistości utlenionym żelazem i chromem.

Ponadto stal austenityczna (najpopularniejsza odmiana nierdzewki, np. 304 czy 316) charakteryzuje się znacznie wyższą rozszerzalnością cieplną oraz niższą przewodnością cieplną niż zwykła stal węglowa. Oznacza to, że ciepło zatrzymuje się w miejscu spawania znacznie dłużej, co łatwo prowadzi do gwałtownych odkształceń, wykrzywiania elementów i przepaleń. Dlatego dobór odpowiedniej metody i parametrów spawania ma kluczowe znaczenie dla zachowania geometrii oraz właściwości korozyjnych materiału.

Stosując profesjonalne środki do czyszczenia stali od Passeco, możesz łatwo usunąć negatywne skutki przegrzania materiału i przywrócić spoinom ich oryginalną odporność korozyjną.
Wybór metody spawania stali nierdzewnej 2

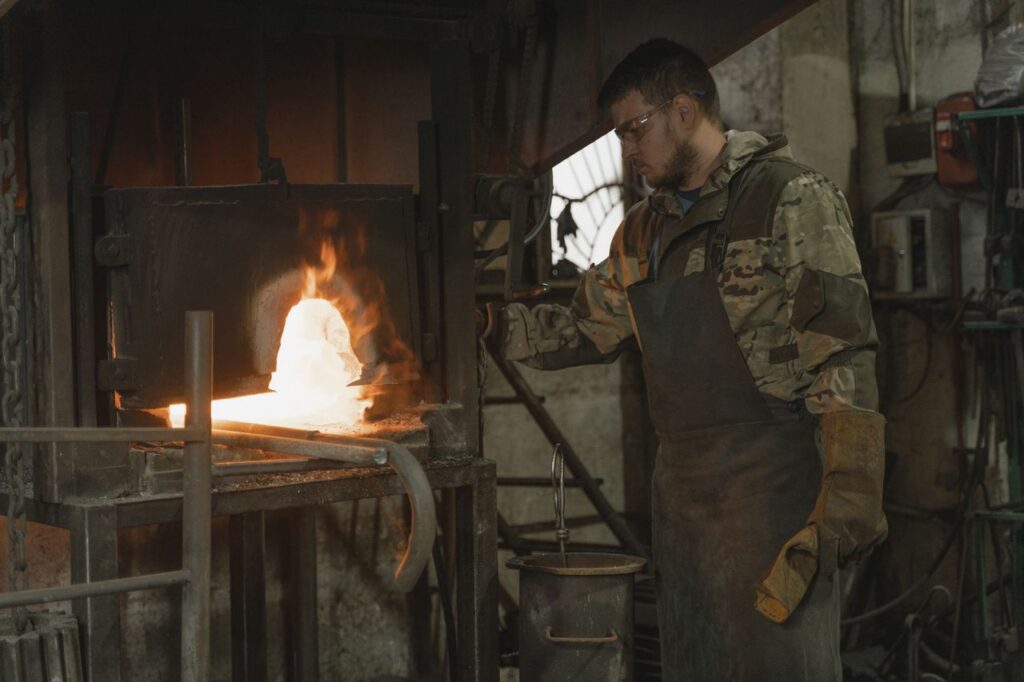
Spawanie stali nierdzewnej metodą TIG

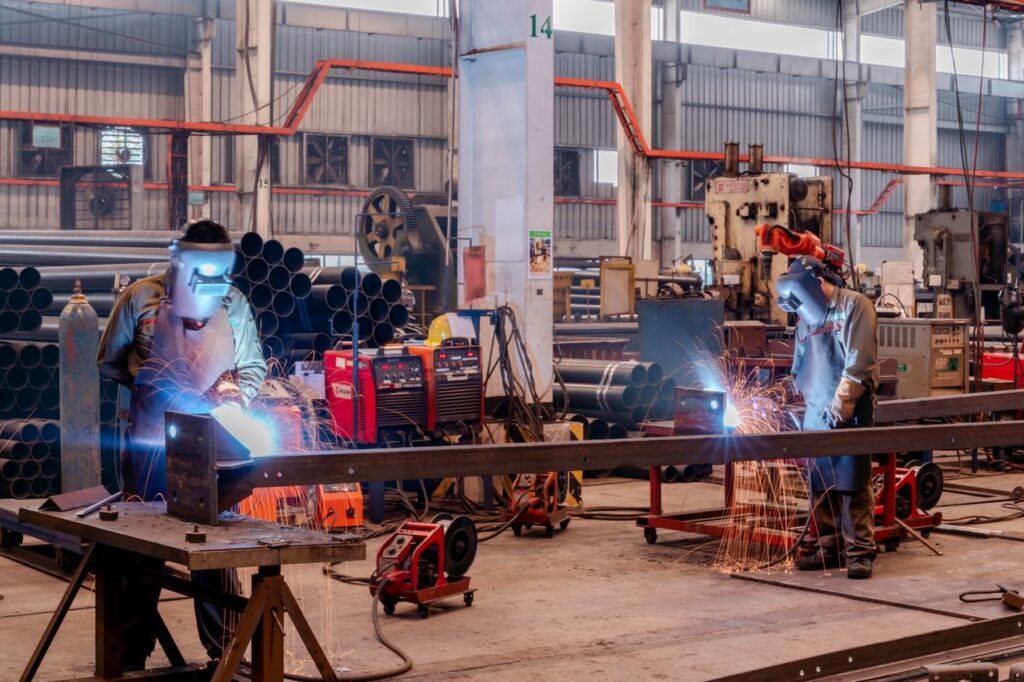
Spawanie metodą TIG (Tungsten Inert Gas / oznaczenie 141) jest powszechnie uznawane za absolutny standard i najlepszą metodę łączenia stali nierdzewnych, zwłaszcza przy cienkich blachach oraz rurach. Proces ten polega na wytworzeniu łuku elektrycznego między nietopliwą elektrodą wolframową a obrabianym materiałem w osłonie gazu obojętnego – najczęściej czystego argonu (Ar) lub mieszanek argonu z wodorem czy helem.

Największą zaletą metody TIG jest doskonała kontrola nad wprowadzanym ciepłem oraz nieskazitelny, czysty wygląd spoiny, która często nie wymaga niemal żadnej obróbki szlifierskiej.

Brak odprysków spawalniczych sprawia, że jest to metoda niezastąpiona przy produkcji wyposażenia dla branży spożywczej, farmaceutycznej oraz przy obróbce balustrad i elementów architektonicznych. 

Należy jednak pamiętać o konieczności stosowania gazu osłonowego od spodu spoiny (tzw. podarki), aby zapobiec powstawaniu utlenionej „kalafiorowatej” struktury w przetoku.

Wada metody TIG to przede wszystkim niższa prędkość spawania w porównaniu do półautomatów oraz wysokie wymagania stawiane umiejętnościom manualnym spawacza, który musi płynnie podawać drut spawalniczy drugą ręką.

Spawanie stali nierdzewnej metodą MIG/MAG

Gdy priorytetem staje się czas wykonania, a do połączenia są grubsze blachy lub wielkogabarytowe konstrukcje stalowe, idealnym wyborem staje się metoda MIG (Metal Inert Gas / oznaczenie 131). W tym przypadku łuk elektryczny jarzy się między topliwym drutem spawalniczym podawanym w sposób ciągły a spawanym detalem. W przypadku stali kwasoodpornych jako gaz osłonowy stosuje się zazwyczaj mieszanki argonu z niewielką domieszką dwutlenku węgla ($CO_2$) lub tlenu ($O_2$) – najczęściej w proporcji 98% Ar i 2% $CO_2$.

Metoda ta wyróżnia się bardzo wysoką wydajnością stapiania drutu i dużą prędkością prowadzenia palnika. Spawanie MIG przy użyciu nowoczesnych półautomatów spawalniczych z funkcją pulsu lub podwójnego pulsu pozwala drastycznie ograniczyć ilość odprysków oraz zmniejszyć ilość ciepła wprowadzanego w materiał, co do złudzenia przypomina estetyką łuskę TIG. Regularne wytrawianie stali po procesie spawania MIG/MAG jest jednak bezwzględnie konieczne, ponieważ wokół spoiny powstaje więcej zgorzeliny oraz mikroodprysków niż przy metodzie TIG.

Spawanie elektrodą otuloną MMA

Spawanie metodą MMA (Manual Metal Arc / oznaczenie 111) to najstarsza, ale wciąż bardzo popularna technika łączenia metali. Polega na wykorzystaniu elektrody otulonej, która podczas stapiania tworzy osłonę gazową oraz żużel chroniący krzepnące jeziorko spawalnicze przed dostępem powietrza. 

Choć metoda ta przegrywa pod względem estetyki z TIG-iem i wydajnością z MIG-iem, posiada ogromną zaletę: jest całkowicie niezależna od butli z gazem osłonowym. 

Dzięki temu spawanie MMA stalą nierdzewną sprawdza się idealnie w warunkach terenowych, na montażach, przy wietrznej pogodzie czy podczas prac naprawczych w trudnodostępnych miejscach. Do spawania stali nierdzewnej stosuje się specjalne elektrody zasadowe lub rutylowe dostosowane składem chemicznym do gatunku łączonego metalu (np. E 308L do stali 304). 

Po zakończeniu spawania tą metodą konieczne jest dokładne odbicie żużla oraz dokładne oczyszczenie spoiny drucianą szczotką ze stali nierdzewnej (używanie szczotek ze stali czarnej doprowadzi do wtrąceń żelaza i błyskawicznej korozji!).
Wybór metody spawania stali nierdzewnej 4

Spawanie laserowe stali nierdzewnej 

W ostatnich latach w zakładach produkcyjnych rewolucję wywołują ręczne spawarki laserowe. Technologia ta wykorzystuje skupioną wiązkę światła laserowego o ogromnej gęstości energii do błyskawicznego przetapiania krawędzi łączonych elementów.

Zalety spawania laserowego stali szlachetnych są imponujące:

  • Minimalna strefa wpływu ciepła: Znikome ryzyko odkształceń i wykrzywiania nawet bardzo cienkich blach.
  • Ogromna prędkość pracy: Spawanie laserowe jest kilkukrotnie szybsze od metody TIG.
  • Prostota obsługi: Proces wymaga mniejszych umiejętności manualnych niż tradycyjne TIG-owanie, co pozwala szybko wdrożyć nowych operatorów.
  • Niezwykła estetyka spoiny: Gładka, wąska i powtarzalna spoiny niewymagająca szlifowania.

Należy jednak pamiętać, że systemy laserowe wymagają idealnego spasowania krawędzi elementów oraz zachowania najwyższych środków ostrożności w zakresie ochrony wzroku i BHP na stanowisku pracy.

Wskazówka: Niezależnie od wybranej metody spawania – czy będzie to precyzyjny TIG, szybki MIG czy innowacyjny laser – kluczowym etapem determinującym trwałość konstrukcji jest usunięcie warstwy tlenków. Zaniedbanie obróbki wykończeniowej powoduje, że nawet najładniejszy ścieg spawalniczy zacznie rdzewieć pod wpływem wilgoci z otoczenia – przypominają eksperci Passeco.

O czym pamiętać po zakończeniu spawania?

Wielu początkujących wykonawców popełnia błąd, uznając proces spawania stali nierdzewnej za zakończony w momencie zgaszenia łuku spawalniczego. Niestety, wysoka temperatura spowodała wypalenie chromu i powstanie sinych przebarwień termicznych, które pozbawiły materiał barierowej odporności antykorozyjnej.

Aby przywrócić spoinom pełną odporność na korozję, konieczne jest przeprowadzenie obróbki wykończeniowej, na którą składają się dwa podstawowe etapy:

  1. Trawienie (usuwanie tlenków): Polega na usunięciu zgorzeliny spawalniczej oraz warstwy metalu ubogiej w chrom za pomocą chemii trawiącej lub urządzeń elektrochemicznych.
  2. Pasywacja (odbudowa warstwy ochronnej): Proces chemiczny lub naturalny (stymulowany czystym tlenem), który prowadzi do powszechnego odtworzenia szczelnej mikrostruktury tlenku chromu na powierzchni.

Zastosowane preparaty do pasywacji znacznie przyspieszają ten proces i gwarantują, że zregenerowana stal nierdzewna zachowa swoją odporność kwasoodporną przez wiele lat eksploatacji w trudnych warunkach środowiskowych.

W nowoczesnych warsztatach coraz częściej rezygnuje się z tradycyjnych, niebezpiecznych past kwasowych na rzecz bezpieczniejszych metod. Wykonując elektrolityczne czyszczenie stali, czyścimy spoinę i przeprowadzamy pasywację w jednym błyskawicznym cyklu za pomocą pędzla węglowego i dedykowanego elektrolitu.
Wybór metody spawania stali nierdzewnej 5

Podsumowanie

Odpowiedź na pytanie, czym spawać stal nierdzewną, zależy od specyfiki Twojej produkcji: metoda TIG zapewni nieprzeciętną precyzję, MIG gwarantuje szybkość przy grubszych profilach, MMA sprawdzi się na montażu w terenie, a laser wyznacza nowe standardy wydajności. Pamiętaj jednak, że nawet najlepiej wykonany zgrzew wymaga profesjonalnego wykończenia i odtworzenia warstwy pasywnej metalu.

W Passeco doskonale rozumiemy wyzwania związane z obróbką i pielęgnacją stali nierdzewnej po spawaniu. Dostarczamy zakładom przemysłowym i warsztatom nowoczesne czyszczarki elektrochemiczne, bezpieczną chemię czyszczącą, materiały pasywujące oraz akcesoria, które pozwalają skrócić czas wykańczania spoin do minimum.

Chcesz zoptymalizować proces czyszczenia i pasywacji spoin po spawaniu w swoim zakładzie? Skontaktuj się z zespołem ekspertów Passeco już dziś – chętnie doradzimy najlepsze rozwiązania technologiczne i dobierzemy produkty dopasowane do Twoich potrzeb!

FAQ – często zadawane pytania

1. Jakim gazem spawać stal nierdzewną metodą TIG?

Do spawania TIG stali nierdzewnej stosuje się czysty argon spawalniczy (najlepiej jakość 4.6 lub wyższa). W niektórych zastosowaniach przemysłowych stosuje się mieszanki argonu z wodorem (np. Ar + 2–5% $H_2$), co zwiększa głębokość wtopienia i prędkość czyszczenia, lub mieszanki z helem.

2. Czy można spawać stal nierdzewną zwykłym drutem do stali czarnej?

Absolutnie nie. Użycie drutu do stali węglowej doprowadzi do zmieszania materiałów, utraty właściwości nierdzewnych w spoinie oraz powstawania natychmiastowej korozji. Do stali nierdzewnej należy zawsze stosować dedykowany drut ze stali wysokostopowej (np. ER308L lub ER316L).

3. Dlaczego spoina po spawaniu TIG zmienia kolor na fioletowy lub niebieski?

Przebarwienia termiczne (kolory nalotowe) powstają w wyniku reakcji gorącego metalu z tlenem z powietrza zaraz po odejściu palnika. Świadczą one o utlenieniu powierzchni i lokalnym spadku zawartości chromu. Kolory te należy usunąć poprzez trawienie chemiczne lub obróbkę elektrolityczną.

4. Czy do spawania stali nierdzewnej migomatem potrzebny jest specjalny drut i gaz?

Tak. Spawanie stali nierdzewnej migomatem wymaga zastosowania drutu ze stali nierdzewnej oraz odpowiedniego gazu osłonowego – najczęściej mieszanki argonu z dwutlenkiem węgla (np. Ar + 2% $CO_2$). Nie wolno stosować czystego $CO_2$ ani mieszanek Ar/$CO_2$ 18%, używanych do stali czarnej.

5. Jak uniknąć powstawania „kalafiora” w przetoku rury ze stali nierdzewnej?

Aby zapobiec silnemu utlenianiu i powstawaniu porowatej struktury wewnątrz spawanej rury lub zbiornika, należy zastosować formowanie (osłonę gazową spodu). Wnętrze rury wypełnia się gazem obojętnym (argonem lub mieszanką azot-wodór), który wypycha tlen z miejsca przetoku.

Pędzel do czyszczenia spoin: Włókno węglowe czy tworzywo syntetyczne?

Pędzel do czyszczenia spoin

Jakościowa obróbka stali nierdzewnej po spawaniu to etap, którego w profesjonalnym przemysłowym wytwarzaniu po prostu nie da się pominąć. Estetyczny, pozbawiony sinych przebarwień i zgorzeliny zgrzew lub spoin to nie tylko kwestia atrakcyjnego wyglądu elementu, ale przede wszystkim warunek konieczny do zachowania odporności antykorozyjnej. Tradycyjne metody, takie jak nanoszenie agresywnych past trawiennych pędzlem z włosia syntetycznego czy metody czyszczenia elektrochemicznego, opierają się na jednym kluczowym akcesorium operacyjnym. Jest nim dobrze dobrane narzędzie aplikacyjne. Poprawny dobór pędzelka do wytrawiania spoin decyduje o precyzji nanoszenia chemii, wydajności pracy, a także o bezpieczeństwie samego operatora.

Wybór przypadkowego pędzla – wykonanego z nieodpowiedniego materiału lub o błędnej geometrii – potrafi w krótkim czasie zniweczyć efekty pracy nawet najlepszej spawarki oraz drogiego urządzenia do czyszczenia spoin. Włókna ulegające natychmiastowej degradacji pod wpływem stężonych kwasów lub wysokiej temperatury łuku elektrycznego to gwarancja przestojów i marnotrawstwa odczynników. W tym artykule omówimy szczegółowo, jak dopasować pędzelek do konkretnej metody trawienia, na co zwrócić uwagę przy wyborze włókna węglowego i jak dbać o te akcesoria, by służyły jak najdłużej.

Najważniejsze informacje w skrócie:

  • Różne metody, różne pędzle: Do tradycyjnego trawienia chemicznego pastami stosuje się pędzle z tworzyw kwasoodpornych (np. teflon, polipropylen), natomiast do czyszczenia elektrochemicznego wyłącznie profesjonalne pędzle z włókna węglowego (karbonowe).
  • Rola włókna węglowego: W metodzie elektrolitycznej pędzelek dostarcza prąd do spoiny i rozprowadza elektrolit – gęstość oraz czystość włókien wpływają bezpośrednio na szybkość i jakość procesu.
  • Geometria i rozmiar: Pędzle do spoin należy dobierać pod kątem geometrii złącza – małe pędzle stożkowe idealnie sprawdzają się w trudno dostępnych pachwinach, a szerokie lub podwójne w spoinach czołowych.
  • Eksploatacja: Prawidłowe przechowywanie, unikanie zbyt mocnego docisku oraz regularne płukanie znacząco wydłużają żywotność pędzli do trawienia.

Dlaczego odpowiedni dobór pędzelka do wytrawiania spoin jest tak istotny?

Wielu spawaczy i monterów skupia całą swoją uwagę na parametrach prądu spawania, gazie osłonowym czy doborze odpowiedniego gatunku stali nier تجهizanej. Niestety, kwestie wykończeniowe bywają traktowane po macoszemu, co jest ogromnym błędem. Gdy przychodzi do usuwania przebarwień termicznych po procesie TIG lub MIG, to właśnie pędzel staje się bezpośrednim łącznikiem między urządzeniem a obrabianym detalem. Wybór odpowiedniego narzędzia decyduje nie tylko o estetyce, ale i ekonomii całego zakładu.

Niewłaściwy pędzelek generuje szereg konkretnych problemów technologicznych:

  • Brak stabilności przewodzenia prądu: W metodach elektrolitycznych niedopasowany pędzel karbonowy powoduje iskrzenie, co prowadzi do wżerów i uszkodzenia powierzchni stali.
  • Nierównomierne rozprowadzanie chemii: W przypadku past kwasowych słabej jakości włosie nierówno dawkuje preparat, przez co na stali powstają plamy i przebarwienia.
  • Szybkie zużycie materiałów eksploatacyjnych: Włókna słabej jakości wypalają się i wykruszają po wyczyszczeniu zaledwie kilku metrów spoiny, co zwielokrotnia koszty zakupu nowych akcesoriów.
  • Ryzyko wypadków przy pracy: Pędzel rozpadający się pod wpływem stężonego kwasu fluorowodorowego lub azotowego stwarza bezpośrednie zagrożenie poparzenia chemicznego dla operatora.

Stosując profesjonalne środki do czyszczenia stali nierdzewnej, zawsze warto dopasować do nich akcesoria aplikacyjne najwyższej klasy, by proces przebiegał płynnie i przewidywalnie.

Pędzel do czyszczenia spoin 2

Pędzle do tradycyjnego trawienia chemicznego a pędzle z włókna węglowego

W zależności od wybranej technologii usuwania tlenków i przebarwień spawalniczych, będziemy korzystać z całkowicie odmiennych rodzajów pędzli. Nie wolno stosować ich zamiennie, gdyż służą do zupełnie innych zadań fizykochemicznych.

Tradycyjne chemiczne trawienie polega na nakładaniu gęstej pasty kwasowej na spoinę za pomocą pędzla kwasoodpornego. Pędzel ten nie przewodzi prądu – jego jedyną funkcją jest odporność na działanie stężonych kwasów mineralnych. Musi posiadać trzonek i skuwkę wykonaną z tworzywa sztucznego (np. polipropylenu), bez jakichkolwiek elementów metalowych, które mogłyby wejść w reakcję ze środkiem trawiącym. Włosie takiego pędzla to najczęściej odporne włókno syntetyczne, które nie rozpuszcza się i nie mięknie pod wpływem chemii.

Z kolei czyszczenie elektrochemiczne to technologia opierająca się na połączeniu działania prądu elektrycznego (zazwyczaj zmiennego AC lub stałego DC) oraz bezpieczniejszych roztworów elektrolitów na bazie kwasu fosforowego. W tej metodzie pędzelek pełni funkcję elektrody przenoszącej ładunek elektryczny. Musi być wykonany z tysięcy bardzo cienkich włókien węglowych (karbonowych), które charakteryzują się doskonałym przewodnictwem elektrycznym oraz niesamowitą odpornością na wysokie temperatury panujące w strefie czyszczenia.

Jakie cechy powinien posiadać pędzelek z włókna węglowego do elektroczyszczenia?

Wybierając pędzel z włókna węglowego do urządzenia czyszczącego, należy przyjrzeć się kilku kluczowym parametrom technicznym, które bezpośrednio przekładają się na jakość i wydajność pracy.

Oto najważniejsze elementy, na które należy zwrócić uwagę:

  1. Jakość i czystość włókna węglowego: Dobrej klasy pędzle wykorzystują włókna o bardzo wysokim stopniu czystości węgla. Przekłada się to na niską oporność elektryczną, brak gwałtownego wypalania się włosia oraz płynny przepływ prądu bez ryzyka łuków elektrycznych niszczących stal.
  2. Średnica pojedynczego włókna: Bardzo cienkie włókna (rzędu kilkunastu mikronów) zapewniają doskonałą elastyczność i pozwalają pędzlowi bezproblemowo wnikać w najmniejsze zagłębienia spoiny oraz mikropory materiału.
  3. Mocowanie i gniazdo (gwint): Mosiężne lub ze stali nierdzewnej tuleje gwintowane (najczęściej M8 lub M10) muszą być solidnie zaciśnięte na wiązce włókien. Zapobiega to wypadaniu włosia pod wpływem drgań i docisku oraz zapewnia optymalny styk elektryczny z rękojeścią urządzenia.
  4. Obecność tulei przesuwnej (izolacyjnej): Profesjonalne pędzle węglowe wyposażone są w ruchomą osłonę z PTFE (teflonu) lub silikonu. Pozwala ona na regulację długości odkrytego włosia – usztywnia pędzel przy czyszczeniu trudnych zgorzelin lub odsłania więcej włosia przy pracach na dużych, płaskich powierzchniach.

Gdy na stanowisku spawalniczym priorytetem staje się szybkie i bezpieczne czyszczenie stali nierdzewnej, pędzle węglowe z regulowaną tuleją stają się niezastąpionym narzędziem przyspieszającym obróbkę wykończeniową.

Rozmiar i kształt pędzelka a geometria spoiny spawalniczej

Nie istnieje jeden uniwersalny pędzel, który sprawdzi się w każdej sytuacji warsztatowej. Geometria spoiny – czy jest to spoinowa pachwinowa, czołowa, przetok czy wewnętrzny narożnik zbiornika – wymusza zastosowanie odpowiednio dobranej końcówki.

Dla zachowania maksymalnej ergonomii i wydajności warto operować kilkoma wariantami pędzli:

  • Pędzle małe i stożkowe (pojedyncze): Posiadają mniejszą wiązkę włókien, często dociętą w lekki stożek. To idealny wybór do czyszczenia spoin pachwinowych w ciasnych konstrukcji, wewnętrznych kątów 90 stopni, delikatnych spoin TIG w branży spożywczej czy detali o skomplikowanych kształtach.
  • Pędzle szerokie (standardowe M8/M10): Uniwersalne pędzle do większości zastosowań. Sprawdzają się świetnie przy spoinach czołowych łączących blachy oraz przy wykańczaniu spoin rur o średnich i dużych średnicach.
  • Pędzle podwójne i potrójne (zespolone): Specjalne adaptery pozwalają na zamontowanie dwóch lub trzech pędzli węglowych równolegle. Taki zestaw tworzy szeroki „pędzel płaski”, który drastycznie skraca czas obróbki szerokich ściegów spawalniczych po metodzie MIG/MAG oraz rozległych stref wpływu ciepła (HAZ).

Jeśli po zakończonym procesie czyszczenia konieczna jest także pasywacja odtworzeniowa, właściwy dobór geometrii pędzla gwarantuje, że płyn pasywacyjny dotrze bez przeszkód w każdy zakamarek obrabianej struktury.

Pędzel do czyszczenia spoin 3

Najczęstsze błędy przy doborze i użytkowaniu pędzli trawiących

Nawet najlepsze akcesoria ulegną błyskawicznemu zniszczeniu, jeśli będą użytkowane niezgodnie z zasadami sztuki spawalniczej i chemicznej. Doświadczenie serwisowe wskazuje na kilka powtarzających się błędów operatorów.
Przede wszystkim jest to zbyt mocny docisk pędzla do spoiny. Wiele osób wychodzi z błędnego założenia, że im mocniej przycisną pędzel z włókna węglowego do metalu, tym szybciej wyczyszczą spoinę. W rzeczywistości prąd elektryczny przepływa przez ciecz (elektrolit) stykającą się z końcówkami włókien. Zgniatanie pędzla i czyszczenie „boczna powierzchnią” włosia powoduje szybkie załamywanie włókien, ich rozwarstwianie oraz drastyczne skracanie żywotności narzędzia.

Drugim poważnym błędem jest praca na „sucho” lub ze zbyt małą ilością elektrolitu. Włókno węglowe jest odporne na temperaturę, jednak bez odpowiedniego chłodzenia i przewodnictwa zapewnianego przez płyn czyszczący, prąd łukowy po prostu wypala włókna na końcach, doprowadzając do ich szybkie degradacji i dymienia.

Trzecim powszechnym niedopatrzeniem jest brak stosowania teflonowej osłony regulacyjnej. Pozostawienie zbyt długiego, luźnego włosia przy czyszczeniu wąskich spoin prowadzi do tego, że prąd rozprasza się na boki, zamiast skupiać się na spoinie.

Współczesna obróbka elektrolityczna wybacza wiele błędów, jednak opanowanie prawidłowej techniki operowania pędzlem pozwala zaoszczędzić znaczne środki na materiałach eksploatacyjnych.

Jak prawidłowo dbać o pędzelki, aby maksymalnie wydłużyć ich żywotność?

Dbałość o stan techniczny pędzli trawiących to najprostszy sposób na obniżenie jednostkowego kosztu czyszczenia pojedynczej spoiny. Kilka prostych nawyków po zakończeniu pracy potrafi wydłużyć czas eksploatacji pędzla węglowego nawet kilkukrotnie.

Zasady prawidłowej konserwacji pędzli węglowych i kwasoodpornych:

  1. Dokładne płukanie po zakończeniu pracy: Po zakończeniu procesu czyszczenia pędzel należy obficie spłukać czystą wodą (najlepiej zdemontować go z rękojeści i przepłukać gniazdo gwintowane). Pozostawienie resztek elektrolitu lub kwasu na noc prowadzi do krystalizacji soli i korozji mosiężnej lub stalowej tulei.
  2. Kontrola dokręcenia gwintu: Regularnie sprawdzaj, czy pędzel jest mocno dokręcony do rękojeści. Luz na gwincie powoduje powstawanie oporu elektrycznego, co prowadzi do silnego nagrzewania się rękojeści i wypalania gwintu.
  3. Prawidłowe przechowywanie: Pędzle po przepłukaniu powinny wyschnąć w pozycji wiszącej włosiem do dołu lub leżącej. Nie należy stawiać wilgotnych pędzli na włosiu, aby uniknąć jego trwałego odkształcenia.
  4. Przycinanie zużytych końcówek: Jeśli po wielu godzinach pracy końcówki włókien węglowych staną się postrzępione lub lekko przypalone, można je równo przyciąć ostrymi nożyczkami. Pędzel zyskuje wtedy „drugie życie” i odzyskuje pełną skuteczność czyszczenia.
Pędzel do czyszczenia spoin 4

Podsumowanie

Prawidłowy dobór pędzelka do wytrawiania spoin to kluczowy parametr decydujący o jakości, estetyce i opłacalności całego procesu obróbki stali nierdzewnej. Bez względu na to, czy Twój zakład stosuje tradycyjne pasty trawienne, czy nowoczesne urządzenia do czyszczenia elektrochemicznego, inwestycja w wysokiej jakości pędzle węglowe oraz kwasoodporne przynosi natychmiastowe oszczędności w postaci dłuższej żywotności narzędzi i krótszego czasu pracy.

Chcesz zoptymalizować proces wykańczania spoin w swojej firmie lub potrzebujesz pomocy w doborze idealnych pędzli i elektrolitów? Skontaktuj się z zespołem ekspertów Passeco już dziś – chętnie doradzimy najlepsze rozwiązania i przygotujemy ofertę dopasowaną do Twoich potrzeb!

Często zadawane pytania (FAQ)

1. Jak długo wytrzymuje jeden pędzel z włókna węglowego do elektroczyszczenia?

Trwałość pędzla zależy od jakości włókna, używanego prądu, stosowanego elektrolitu oraz techniki pracy operatora. Przy zachowaniu prawidłowego docisku, odpowiednim dawkowaniu płynu i regularnym płukaniu, jeden dobrej jakości pędzel węglowy pozwala na wyczyszczenie od kilkudziesięciu do nawet kilkuset metrów spoiny TIG.

2. Czy pędzlem z włókna węglowego można czyścić stal czarną (węglową)?

Pędzle węglowe i urządzenia do elektroczyszczenia zostały zaprojektowane z myślą o stali nierdzewnej, kwasoodpornej oraz aluminium. Czyszczenie stali czarnej jest możliwe przy użyciu odpowiednich płynów, ale rzadko stosowane, ponieważ stal węglowa wymaga całkowicie innych metod zabezpieczania antykorozyjnego. Co ważne – nigdy nie należy używać tego samego pędzla do stali czarnej i nierdzewnej ze względu na ryzyko skażenia krzyżowego i wtrąceń żelaza.

3. Co zrobić, gdy pędzel węglowy podczas pracy mocno iskrzy?

Iskrzenie jest objawem braku prawidłowego styku elektrycznego ze spoiną lub zbyt małej ilości elektrolitu. Należy natychmiast przerwać pracę, nasączyć pędzel płynem czyszczącym i upewnić się, że nie dociskamy go pod zbyt dużym kątem. Iskrzenie może wypalać mikroskopijne kratery na powierzchni stali nierdzewnej.

4. Czy średnica gwintu pędzelka (np. M8 vs M10) ma znaczenie dla mocy urządzenia?

Sama średnica gwintu jest standardem mocowania stosowanym przez danego producenta urządzeń. Gwint M10 pozwala na zastosowanie grubszych wiązek włókien węglowych, co umożliwia pracę z wyższym natężeniem prądu na większych pędzlach. Zawsze należy wybierać pędzle z gwintem idealnie pasującym do posiadanej rękojeści lub stosować dedykowane adaptery mosiężne.

5. Czy pędzelek do trawienia pastami chemicznymi można czyścić w zwykłej wodzie?

Tak, po zakończeniu nanoszenia pasty trawiennej pędzel syntetyczny należy bardzo dokładnie opłukać pod bieżącą wodą. Popłuczyny powstałe z mycia pędzla zawierają jednak resztki kwasów i metali ciężkich, dlatego powinny trafić do zakładowego systemu neutralizacji ścieków, a nie bezpośrednio do miejskiej kanalizacji.

Temperaturowy współczynnik rezystancji – jak go obliczyć i dlaczego jest kluczowy w przemyśle?

Temperaturowy współczynnik rezystancji

W świecie fizyki, elektrotechniki oraz zaawansowanej inżynierii materiałowej istnieje niewiele parametrów, które mają tak bezpośredni wpływ na stabilność i niezawodność układów elektrycznych jak temperaturowy współczynnik rezystancji (znany również pod skrótem TWR lub ang. TCR – Temperature Coefficient of Resistance). Zmiana temperatury otoczenia lub nagrzewanie się elementów pod wpływem przepływającego prądu to zjawiska nieuniknione. Każdy materiał przewodzący reaguje na te wahania w specyficzny sposób, zmieniając swój opór elektryczny.

Dlaczego zrozumienie tego parametru jest tak istotne? W dobie miniaturyzacji elektroniki, automatyzacji procesów przemysłowych oraz budowy precyzyjnych aparatów pomiarowych, nawet minimalny skok rezystancji może doprowadzić do przekłamań pomiarowych, uszkodzenia czujników, a w skrajnych przypadkach – do awarii całej linii produkcyjnej. W tym artykule szczegółowo wyjaśniamy, czym dokładnie jest temperaturowy współczynnik rezystancji, jak go obliczać, czym różnią się materiały o dodatnim i ujemnym współczynniku oraz jaki ma on związek z eksploatacją urządzeń przemysłowych.

Czym jest temperaturowy współczynnik rezystancji?

Najprościej rzecz ujmując, temperaturowy współczynnik rezystancji definiuje, o ile procent lub o jaką wartość zmienia się opór elektryczny (rezystancja) danego materiału przy zmianie jego temperatury o jeden kelwin (1 K) lub jeden stopień Celsjusza (1°C).

Na poziomie mikrostrukturalnym zjawisko to wiąże się z ruchem nośników ładunku – najczęściej elektronów swobodnych. Gdy temperatura materiału rośnie, węzły sieci krystalicznej przewodnika zaczynają drgać z większą amplitudą i energią. W efekcie swobodne elektrony przemieszczające się pod wpływem pola elektrycznego częściej zderzają się z drgającymi jonami. Te dodatkowe kolizje utrudniają przepływ prądu, co fizycznie objawia się właśnie jako wzrost rezystancji.

Standardową jednostką, w której wyraża się temperaturowy współczynnik rezystancji, jest K⁻¹ (odwrotność kelwina) lub °C⁻¹. W praktyce inżynierskiej i kartach katalogowych podzespołów elektronicznych (np. rezystorów precyzyjnych) bardzo często stosuje się także jednostkę ppm/°C (ang. parts per million per degree Celsius), która określa zmianę rezystancji w milionowych częściach wartości nominalnej na każdy stopień Celsjusza.

Temperaturowy współczynnik rezystancji 2

Wzór na temperaturowy współczynnik rezystancji

Aby precyzyjnie wyznaczyć zmianę oporu elektrycznego w funkcji temperatury, stosuje się podstawowe równanie liniowe. Zależność tę opisuje poniższy wzór:

R(T) = R₀ * [1 + α * (T – T₀)]

Gdzie poszczególne symbole oznaczają:

  • R(T) – rezystancja końcowa w temperaturze T [Ω],
  • R₀ – rezystancja odniesienia (najczęściej mierzona w temperaturze T₀ = 20°C lub 25°C) [Ω],
  • α (alfa) –temperaturowy współczynnik rezystancji w temperaturze odniesienia [K⁻¹ lub °C⁻¹],
  • T – temperatura końcowa [°C lub K],
  • T₀ – temperatura odniesienia [°C lub K].

Przekształcając powyższe równanie, możemy bezpośrednio wyznaczyć sam temperaturowy współczynnik rezystancji (α):

α = (R – R₀) / [R₀ * (T – T₀)]

Warto pamiętać, że zależność ta ma charakter zbliżony do liniowego jedynie w pewnym ograniczonym zakresie temperatur (zazwyczaj od -50°C do +150°C dla większości typowych metali). W skrajnie wysokich lub bardzo niskich temperaturach zależności te stają się nieliniowe i wymagają stosowania bardziej złożonych równań wielomianowych.

Dodatni (PTC) i ujemny (NTC) temperaturowy współczynnik rezystancji

Nie wszystkie materiały reagują na wzrost temperatury w ten sam sposób. W zależności od budowy fizycznej oraz charakteru przewodnictwa, wyróżniamy dwa podstawowe typy zachowań:

Dodatni temperaturowy współczynnik rezystancji (PTC – Positive Temperature Coefficient)

Z dodatnim współczynnikiem mamy do czynienia wtedy, gdy wraz ze wzrostem temperatury rezystancja materiału rośnie (α > 0). Jest to cecha charakterystyczna dla czystych metali (takich jak miedź, glin, srebro, platyna czy żelazo) oraz niektórych ceramik semi-przewodzących. Przykładowo, platyna charakteryzuje się niezwykle stabilnym dodatnim współczynnikiem, co czyni ją idealnym surowcem do budowy bardzo precyzyjnych czujników temperatury, takich jak popularne czujniki Pt100 czy Pt1000. Elementy o cechach PTC są także wykorzystywane jako samoregulujące elementy grzejne lub bezpieczniki polimerowe.

Ujemny temperaturowy współczynnik rezystancji (NTC – Negative Temperature Coefficient)

Ujemny współczynnik oznacza, że w miarę wzrostu temperatury opór elektryczny materiału maleje (α < 0). Taka właściwość cechuje przede wszystkim półprzewodniki, tlenki metali, gazy oraz elektrolity. W półprzewodnikach wzrost temperatury powoduje dostarczenie energii niezbędnej do uwolnienia znacznej liczby dodatkowych nośników ładunku (elektronów i dziur). Przyrost liczby swobodnych nośników jest na tyle gwałtowny, że z nawiązką kompensuje częstsze zderzenia z siecią krystaliczną, powodując spadek całkowitego oporu. Rezystory NTC (termistory NTC) są szeroko stosowane jako czujniki temperatury w motoryzacji i AGD oraz jako układy ograniczające prądy rozruchowe w zasilaczach.

Temperaturowy współczynnik rezystancji w praktyce inżynierskiej i przemyśle

Zrozumienie, jak zachowuje się temperaturowy współczynnik rezystancji, ma krytyczne znaczenie przy projektowaniu maszyn, instalacji elektrycznych oraz systemów pomiarowych.

  1. Projektowanie czujników i aparatury pomiarowej: Jak wspomniano, stal, platyna czy nikiel przewidują stałą zmianę oporu. Dzięki temu czujniki rezystancyjne mogą przeliczać opór elektryczny bezpośrednio na dokładną temperaturę procesów przemysłowych.
  2. Kompensacja temperatur w układach elektronicznych: Różne elementy w urządzeniu nagrzewają się w różnym tempie. Projektanci łączą elementy o dodatnim i ujemnym współczynniku (PTC i NTC), aby sumaryczna zmiana rezystancji układu wynosiła zero, co zapewnia stabilną pracę urządzeń niezależnie od warunków otoczenia.
  3. Utrzymanie ruchu i ochrona przewodów: W instalacjach silnoprądowych długotrwałe obciążenie powoduje nagrzewanie się miedzianych lub aluminiowych przewodów. Wraz ze wzrostem temperatury rośnie ich rezystancja, co generuje jeszcze więcej ciepła (zgodnie z prawem Joule’a). Nie kontrolowanie tego zjawiska może prowadzić do niebezpiecznego sprzężenia zwrotnego i stopienia izolacji.
Temperaturowy współczynnik rezystancji 3

Odporność materiałów, czystość powierzchni i utrzymanie infrastruktury

Aby elementy pomiarowe, styki elektryczne, wymienniki ciepła czy grzałki wykonane ze stali i stopów metali zachowywały swoje projektowe parametry – w tym stabilny temperaturowy współczynnik rezystancji – niezmiernie ważna jest ich stabilność chemiczna oraz czystość mikrostrukturalna.

W środowisku przemysłowym metale narażone są na utlenianie, korozję i działanie agresywnych czynników chemicznych. Powstanie niekontrolowanej warstwy tlenków lub nalotów korozyjnych na powierzchni styków elektrycznych czy elementów czujników tworzy dodatkową, niestabilną rezystancję przejścia, która zakłóca pomiary i generuje stratne ciepło.

W przypadku elementów ze stali nierdzewnej, kluczowe dla zachowania ich optymalnych właściwości fizycznych jest odpowiednie wykończenie powierzchni po obróbce termicznej lub spawalniczej:

  • Usuwanie zanieczyszczeń po obróbce – warstwy tlenkowe i przebarwienia spawalnicze pogarszają przewodnictwo i przyspieszają korozję. Rozwiązaniem pozwalającym przywrócić idealny stan powierzchni jest profesjonalne, elektrolityczne czyszczenie stali nierodzewnej, które działa precyzyjnie i bezpiecznie dla geometrii detalu.
  • Ochrona przed korozją – aby zabezpieczyć strukturę metalu przed utlenianiem, niezbędna jest pasywacja stali nierodzewnych. Odbudowa tlenkowej warstwy pasywnej chroni materiał przed wpływem warunków atmosferycznych i chemicznych.
  • Bieżąca pielęgnacja i odtłuszczanie – w codziennej eksploatacji maszyn niezastąpione są specjalistyczne środki do czyszczenia stali nierodzewnej, które usuwają osady przemysłowe, tłuszcze oraz naloty, gwarantując właściwe odprowadzanie ciepła i prawidłową pracę komponentów.

Najczęstsze pytania i błędy związane z TWR (TCR)

W praktyce przemysłowej i warsztatowej często dochodzi do nieporozumień związanych z interpretacją tego parametru. Oto najważniejsze kwestie, o których warto pamiętać:

  • Zakładanie stałej wartości TWR w całym zakresie temperatur: To jeden z najczęstszych błędów. Współczynnik α podawany w kartach katalogowych dotyczy określonego przedziału (np. 0–100°C). Przy wyższych temperaturach jego wartość może się znacząco zmienić.
  • Mylenie rezystancji z rezystywnością: Rezystancja (R) zależy od geometrii elementu (długości i przekroju), natomiast rezystywność (ρ) jest właściwością materiałową. Sam temperaturowy współczynnik rezystancji odnosi się do obu tych pojęć równoważnie, o ile wymiary geometryczne nie zmieniają się drastycznie pod wpływem rozszerzalności cieplnej.
  • Ignorowanie wpływu jakości połączeń: Nawet najbardziej precyzyjny rezystor lub czujnik o idealnym TWR nie zapewni dokładnych pomiarów, jeśli styki będą utlenione, zabrudzone lub połączone ze złej jakości przewodami.

Najczęściej zadawane pytania (FAQ)

1. Jaka jest różnica między dodatnim (PTC) a ujemnym (NTC) temperaturowym współczynnikiem rezystancji?

Dodatni współczynnik (PTC) oznacza, że wraz ze wzrostem temperatury opór elektryczny materiału rośnie – jest to cecha charakterystyczna dla większości czystych metali (np. miedzi, platyny). Ujemny współczynnik (NTC) oznacza, że spadek rezystancji następuje wraz ze wzrostem temperatury, co występuje głównie w półprzewodnikach i tlenkach metali.

2. Jakie jednostki opisują temperaturowy współczynnik rezystancji?

W układzie SI podstawową jednostką jest K⁻¹ (odwrotność kelwina) lub °C⁻¹ (odwrotność stopnia Celsjusza). W elektronice precyzyjnej bardzo często stosuje się również jednostkę ppm/°C (milionowe części wartości nominalnej na każdy stopień Celsjusza).

3. Czy temperaturowy współczynnik rezystancji jest stały dla każdego zakresu temperatur?

Nie. Zależność rezystancji od temperatury jest zbliżona do liniowej jedynie w umiarkowanym zakresie temperatur (zazwyczaj od -50°C do +150°C dla czystych metali). W skrajnie wysokich lub bardzo niskich temperaturach zachowanie materiału staje się nieliniowe i wymaga dokładniejszych wzorów obliczeniowych.

4. Dlaczego stan powierzchni stali i styków wpływa na pomiary rezystancji?

Tlenki, tlenki spawalnicze oraz zanieczyszczenia organiczne pojawiające się na powierzchni metalu tworzą dodatkową, niestabilną rezystancję przejścia. Powoduje to zakłócenia pomiarowe oraz niepotrzebne nagrzewanie się styków. Dlatego tak ważna jest regularna konserwacja, odtłuszczanie oraz skuteczna pasywacja stali nierodzewnych.

5. Jakie materiały mają najniższy temperaturowy współczynnik rezystancji?

W inżynierii stosuje się specjalne stopy metali o niemal zerowym współczynniku TWR w szerokim zakresie temperatur. Najpopularniejsze z nich to manganin (stop miedzi, manganu i niklu) oraz stałan / konstantan. Używa się ich do produkcji wzorcowych rezystorów pomiarowych i boczników.

Temperaturowy współczynnik rezystancji  4

Podsumowanie

Optymalne parametry elektryczne i termiczne materiałów to podstawa stabilnego funkcjonowania nowoczesnego przemysłu. Prawidłowy dobór komponentów biorący pod uwagę temperaturowy współczynnik rezystancji w połączeniu z dbałością o stan techniczny powierzchni metali gwarantuje bezawaryjną pracę maszyn i bezpieczeństwo procesów technologicznych.

W Passeco rozumiemy, jak cenna jest niezawodność i precyzja w przemyśle. Oferujemy najwyższej jakości chemię przemysłową oraz urządzenia przeznaczone do czyszczenia, trawienia, odtłuszczania i pasywacji stali nierdzewnej. Nasze rozwiązania pomagają utrzymać aparaturę i elementy konstrukcyjne w doskonałym stanie, chroniąc je przed korozją i degradacją.

Szukasz sprawdzonych rozwiązań chemicznych dla swojego zakładu lub potrzebujesz fachowego doradztwa w zakresie przygotowania powierzchni stali? Skontaktuj się z zespołem Passeco już dziś – nasi eksperci pomogą Ci dobrać produkty idealnie dopasowane do Twoich potrzeb!

Jak hartować stal nierdzewną? Metody i najczęstsze błędy

Jak hartować stal nierdzewną

Stal nierdzewna od lat cieszy się ogromnym uznaniem w przemyśle maszynowym, budownictwie, branży medycznej czy spożywczej. Wyróżnia ją wysoka odporność na korozję oraz estetyczny wygląd, jednak w wielu zastosowaniach konstrukcyjnych i narzędziowych sam fakt, że materiał nie rdzewieje, to za mało. Często kluczowa staje się twardość, odporność na ścieranie oraz wytrzymałość mechaniczna. Właśnie wtedy pojawia się pytanie: jak hartować stal nierdzewną, aby uzyskać pożądane parametry techniczne bez utraty jej antykorozyjnych właściwości?

Wbrew pozorom obróbka cieplna stali nierdzewnej nie należy do procesów prostych. Wymaga ścisłej kontroli temperatury, znajomości składu chemicznego konkretnego gatunku oraz odpowiedniego zaplecza technologicznego. W tym artykule przeprowadzimy Cię przez cały proces obróbki cieplnej stali odpornych na korozję – od teorii, przez dobór metody i przebieg procesu, aż po końcową obróbkę wykończeniową.

Czy każdą stal nierdzewną da się zahartować?

To jedno z najważniejszych pytań, od którego należy zacząć planowanie jakichkolwiek prac technicznych. Odpowiedź brzmi: nie. Możliwość poddania stali procesowi hartowania zależy przede wszystkim od jej struktury krystalicznej oraz zawartości węgla.

Stale nierdzewne dzielimy na kilka głównych grup:

  • Stale martenzytyczne – to jedyna grupa stali nierdzewnych, którą można skutecznie hartować tradycyjnymi metodami cieplnymi. Zawierają od 0,1% do nawet ponad 1% węgla oraz około 12–18% chromu. Przykładami takich stali są popularne gatunki 1.4021 (AISI 420) czy 1.4125 (AISI 440C). Po hartowaniu i odpuszczaniu osiągają bardzo wysoką twardość, dzięki czemu wykorzystuje się je do produkcji noży, narzędzi chirurgicznych, zaworów oraz łożysk.
  • Stale austenityczne – najbardziej rozpowszechnione w przemyśle (np. popularna „kwasówka” 1.4301 / AISI 304 lub 1.4404 / AISI 316L). Stale te posiadają bardzo niską zawartość węgla i strukturę austenityczną, która jest stabilna w temperaturze pokojowej. Nie można ich zahartować poprzez obróbkę cieplną. Zwiększenie ich twardości jest możliwe jedynie poprzez obróbkę plastyczną na zimno (zgniot) lub specjalistyczne obróbki dyfuzyjne (np. azotowanie niskotemperaturowe).
  • Stale ferrytyczne – zawierają chrom, ale bardzo mało węgla. Podobnie jak stale austenityczne, nie umacniają się w wyniku hartowania wydzieleniowego czy przemiany martenzytycznej.
  • Stale duplex (austenityczno-ferrytyczne) i utwardzane wydzieleniowo (PH) – wykazują specyficzne właściwości; w przypadku stali PH utwardzanie następuje w procesie starzenia po uprzednim przesycaniu.

Jeśli więc planujesz element, który ma być twardy i odporny na ścieranie, już na etapie projektowania musisz wybrać martenzytyczną stal nierdzewną.

Jak hartować stal nierdzewną ()

Jak hartować stal nierdzewną martenzytyczną – krok po kroku

Sam proces hartowania polega na nagrzaniu materiału do odpowiedniej temperatury austenityzowania, wytrzymaniu w tej temperaturze przez określony czas, a następnie szybkim schłodzeniu (hartowaniu właściwym) i obowiązkowym odpuszczaniu.

1. Przygotowanie i nagrzewanie wstępne

Nagrzewanie stali nierdzewnej powinno odbywać się stopniowo. Nagły skok temperatury w grubych elementach wywołuje wysokie naprężenia termiczne, co może prowadzić do pęknięć lub odkształceń. Zaleca się stosowanie wygrzewania wstępnego (tzw. przystanków temperaturowych) przy około 600–650°C oraz 800–850°C.

2. Austenityzowanie (nagrzewanie do temperatury hartowania)

Dla stali martenzytycznych temperatura austenityzowania wynosi zazwyczaj od 950°C do nawet 1080°C (w zależności od dokładnego gatunku). W tej temperaturze węgliki rozpuszczają się w osnowie, a struktura stali przekształca się w austenit.

Bardzo ważna jest atmosfera, w jakiej odbywa się proces. Ze względu na wysoką zawartość chromu, w wysokich temperaturach dochodzi do intensywnej utleniającej reakcji z tlenem z powietrza. Z tego powodu hartowanie wykonuje się w piecach próżniowych lub w atmosferze gazu ochronnego (np. argonu).

3. Szybkie chłodzenie (oziębianie)

Po osiągnięciu odpowiedniej temperatury i wytrzymaniu w niej elementu następuje chłodzenie. Ze względu na wysoką hartowność stali nierdzewnych martenzytycznych, prędkość krytyczna chłodzenia jest stosunkowo niski. Chłodzenie przeprowadza się w:

  • oleju hartowniczym,
  • sprężonym gazie (azot w piecach próżniowych),
  • spokojnym lub wymuszonym powietrzu (dla cienkich przekrojów).

W trakcie chłodzenia austenit ulega przemianie w martenzyt – strukturę bardzo twardą, ale jednocześnie kruchą i naprężoną.

4. Odpuszczanie

Bezpośrednio po schłodzeniu elementu do temperatury około 50–70°C należy przeprowadzić odpuszczanie. Jest to etap absolutnie kluczowy – nieodpuszczona stal martenzytyczna może pęknąć samoczynnie pod wpływem własnych naprężeń wewnętrznych.

Odpuszczanie polega na ponownym nagrzaniu stali do temperatury z zakresu 150–650°C (w zależności od tego, czy zależy nam na maksymalnej twardości, czy na wyższej udarności) i schłodzeniu w powietrzu.

Dlaczego temperatura i ochrona atmosfery mają kluczowe znaczenie?

Wielu wykonawców zadaje sobie pytanie, jak hartować stal nierdzewną w warunkach warsztatowych. Prawda jest taka, że bez precyzyjnej kontroli temperatury i osłony gazowej łatwo ulec złudzeniu sukcesu.

Przegrzanie stali nierdzewnej prowadzi do rozrostu ziarna, co drastycznie obniża jej udarność. Z kolei zbyt niska temperatura austenityzowania nie pozwoli na rozpuszczenie odpowiedniej ilości węgla i chromu w osnowie, przez co nie uzyskamy zakładanej twardości.

Co więcej, nagrzewanie stali nierdzewnej w zwykłej atmosferze atmosferycznej powoduje powstawanie na jej powierzchni grubej, ciemnej zgorzeliny oraz tzw. warstwy odchromowanej. Chrom wiąże się z tlenem i węglem, uciekając z wierzchniej warstwy materiału. Efekt? Element po hartowaniu może być twardy, ale straci to, co w stali nierdzewnej najważniejsze – odporność na korozję.

Jak hartować stal nierdzewną ()

Oczyszczanie i pasywacja po hartowaniu – niezbędny etap końcowy

Nawet jeśli proces obróbki cieplnej przebiegł prawidłowo i w osłonie gazowej, na powierzchni stali nierdzewnej po hartowaniu często powstają tlenki, przebarwienia termiczne oraz mikronaprężenia w warstwie wierzchniej. Przebarwienia te to nic innego jak warstwa zubożona w chrom, która w środowisku wilgotnym bardzo szybko zacznie rdzewieć.

Dlatego po zakończeniu hartowania i odpuszczania niezbędne jest odpowiednie przygotowanie powierzchni:

  1. Usunięcie tlenków i przebarwień – w przypadku trudnych zanieczyszczeń po obróbce cieplnej niezastąpione jest skuteczne trawienie stali nierodzewnej. Proces ten rozpuszcza zubożoną warstwę metalu i przywraca czystość chemiczną elementu. Alternatywą dla mniejszych detali lub spoin jest elektrolityczne czyszczenie stali nierodzewnej, które pozwala na szybkie i bezplamowe usunięcie tlenków bez naruszania struktury wymiarowej detalu.
  2. Odbudowa warstwy pasywnej – samo trawienie odsłania czysty metal, ale to pasywacja stali nierodzewnych odpowiada za odtworzenie pełnej, szczelnej powłoki tlenku chromu. Pasywacja chemiczna gwarantuje, że zahartowany element uzyskany w procesie obróbki cieplnej zachowa najwyższą odporność na korozję w trudnych środowiskach roboczych.

Zaniechanie wykończenia chemicznego po hartowaniu to jeden z najczęstszych błędów wykonawczych. Twardy detal z nieodbudowaną warstwą pasywną potrafi ulec korozji wżerowej w zaskakująco krótkim czasie.

Najczęstsze błędy podczas hartowania stali nierdzewnej

Podsumowując praktyczną stronę procesu, warto wymienić usterki, z jakimi najczęściej zmagają się zakłady produkcyjne:

  • Próba hartowania stali austenitycznej (np. 304/316) – brak efektu utwardzenia z powodu niewłaściwego doboru gatunku materiału.
  • Brak odpuszczania lub zbyt późne odpuszczanie – skutkuje pękaniem detali na skutek naprężeń martenzytycznych.
  • Zbyt szybkie nagrzewanie bez wygrzewania wstępnego – powstawanie odkształceń i mikropęknięć.
  • Brak ochrony przed utlenianiem – wypalenie chromu z powierzchni i spadek odporności antykorozyjnej.
  • Pomięcie chemicznej obróbki wykończeniowej – pozostawienie przebarwień i zgorzeliny, co prowadzi do szybkiego pojawienia się rdzy.
Jak hartować stal nierdzewną ()

Podsumowanie

Hartowanie stali martenzytycznej pozwala połączyć dwie kluczowe cechy: wysoką wytrzymałość mechaniczną oraz odporność na działanie czynników zewnętrznych. Pamiętaj jednak, że obróbka cieplna to tylko część sukcesu. Aby zahartowane detale spełniały swoje zadanie przez lata i nie traciły właściwości antykorozyjnych, konieczne jest ich odpowiednie wykończenie chemiczne.

W Passeco dostarczamy profesjonalne środki chemiczne oraz urządzenia przeznaczone do trawienia, czyszczenia elektrolitycznego i pasywacji stali nierdzewnej. Niezależnie od tego, czy prowadzisz hartownię, warsztat obróbki CNC czy dział utrzymania ruchu – nasi specjaliści pomogą Ci dobrać technologię dopasowaną do Twoich potrzeb.

Chcesz zabezpieczyć swoje elementy z nierdzewki po hartowaniu lub szukasz skutecznej chemii przemysłowej? Skontaktuj się z nami już dziś – chętnie doradzimy i dobierzemy rozwiązanie idealne dla Twojego zakładu!

Stal żarowytrzymała – gatunki, zastosowanie i właściwości

Stal żarowytrzymała

Współczesny przemysł stawia przed materiałami konstrukcyjnymi niezwykle wyśrubowane wymagania. Urządzenia pracujące w elektrowniach, piecach przemysłowych, systemach wydechowych czy instalacjach petrochemicznych są ciągle poddawane ekstremalnym obciążeniom mechanicznym w temperaturach przekraczających często kilkaset stopni Celsjusza.

Zwykła stal w takich warunkach błyskawicznie traci swoją wytrzymałość, ulega pełzaniu oraz intensywnemu utlenianiu. Rozwiązaniem tego problemu jest stal żarowytrzymała – specjalistyczny stop stworzony z myślą o pracy w najbardziej wymagających środowiskach termicznych.

Wiele osób utożsamia pojęcie żarowytrzymałości z żaroodpornością, jednak w ujęciu inżynieryjnym są to dwa różne parametry, chociaż bardzo często idą ze sobą w parze. Zrozumienie, czym charakteryzuje się ten materiał, jak dobrać odpowiedni gatunek oraz jak dbać o jego powierzchnię po obróbce termicznej lub spawalniczej, ma kluczowe znaczenie dla żywotności i bezpieczeństwa całej instalacji. W tym artykule omówimy tematykę, jaką jest stal żarowytrzymała, odpowiadając na najważniejsze pytania techniczne.

Czym dokładnie jest stal żarowytrzymała i czym różni się od żaroodpornej?

Aby dobrze zrozumieć specyfikę tego materiału, warto na wstępie wyraźnie rozgraniczyć dwa podstawowe pojęcia, które w języku potocznym bywają stosowane zamiennie.

  • Żaroodporność to zdolność stali do przeciwstawiania się korozji gazowej (utlenianiu) w wysokich temperaturach. Stal żaroodporna nie pokrywa się grubą zgorzeliną pod wpływem gorących gazów, ponieważ na jej powierzchni tworzy się ciasno przylegająca, ochronna warstewka tlenków (głównie chromu, glinu lub krzemu).
  • Żarowytrzymałość to z kolei zdolność materiału do przenoszenia obciążeń mechanicznych w wysokiej temperaturze przez określony czas. Stal żarowytrzymała charakteryzuje się wysoką odpornością na tzw. pełzanie – czyli powolne, odkształcanie plastyczne materiału pod wpływem stałego naprężenia w podwyższonej temperaturze.

W praktyce niemal każda stal żarowytrzymała posiada również bardzo dobre właściwości żaroodporne. Wynika to z faktu, że aby materiał mógł przenieść naprężenia w temperaturze np. 600°C czy 800°C, jego powierzchnia musi być jednocześnie chroniona przed destrukcyjnym działaniem gorących gazów spalinowych i tlenu.

Stal żarowytrzymała 2

Od czego zależą wyjątkowe właściwości stali żarowytrzymałej? Skład chemiczny

To, jak stal żarowytrzymała zachowuje się w skrajnych warunkach, jest bezpośrednim efektem jej starannie dobranego składu chemicznego. Stopowanie stali odpowiednimi pierwiastkami pozwala zmodyfikować jej strukturę krystaliczną i ograniczyć ruch dyslokacji wewnątrz sieci krystalicznej pod wpływem ciepła.

Do najważniejszych pierwiastków stopowych należą:

  • Chrom (Cr) – podstawowy pierwiastek odpowiadający za żaroodporność i odporność na korozję. Tworzy na powierzchni trwałą warstwę tlenkową.
  • Nikiel (Ni) – stabilizuje strukturę austenityczną, znacząco podnosi ciągliwość oraz zwiększa wytrzymałość stali w wysokich temperaturach.
  • Molibden (Mo) i Wanad (V) – kluczowe dodatki zwiększające odporność na pełzanie. Tworzą bardzo stabilne węgliki, które skutecznie blokują odkształcenia strukturalne pod obciążeniem.
  • Wolfram (W) i Tytan (Ti) – dodatkowo umacniają osnowę i wiążą węgiel, zapobiegając niekorzystnym przemianom fazowym podczas długotrwałego nagrzewania.

Główne podziały i gatunki stali żarowytrzymałych

Ze względu na strukturę wewnętrzną oraz uzyskane właściwości mechaniczne, stale żarowytrzymałe dzieli się na kilka podstawowych grup. Dobór właściwego gatunku zależy od konkretnej temperatury pracy oraz wielkości przewidywanych obciążeń.

Stale ferrytyczne i martenzytyczne

Stale te zawierają głównie chrom (od 9% do 18%) oraz dodatki molibdenu i wanadu (np. popularny gatunek 12X1MF lub 15HM). Stosowane są najczęściej w zakresie temperatur do około 550–600°C. Wykazują dobrą przewodność cieplną i niższy współczynnik rozszerzalności termicznej niż stale austenityczne, co zmniejsza naprężenia cieplne podczas cyklicznego nagrzewania i chłodzenia. Znajdują szerokie zastosowanie w energetyce do budowy rur przegrzewaczy pary, tarczy turbin czy zbiorników ciśnieniowych.

Stale austenityczne

Ta grupa stali cechuje się wysoką zawartością chromu (17–25%) oraz niklu (8–20%). Przykładami mogą być cenione w przemyśle gatunki takie jak 1.4828, 1.4841 czy 1.4845 (AISI 310S). Stale austenityczne zachowują swoje znakomite właściwości mechaniczne i odporność na pełzanie w temperaturach przekraczających nawet 900–1000°C. Są niezastąpione w elementach pieców hartowniczych, hakach do podwieszania detali, czujnikach temperatury czy zaworach silników spalinowych.

Gdzie w przemyśle wykorzystywana jest stal żarowytrzymała?

Unikalne cechy tego materiału sprawiają, że znajduje on zastosowanie w sektorach, gdzie niezawodność urządzeń ma bezpośredni wpływ na bezpieczeństwo i ciągłość produkcji:

  1. Energetyka i ciepłownictwo: kotły parowe, rurociągi wysokociśnieniowe, łopatki turbin gazowych i parowych, wymienniki ciepła.
  2. Przemysł chemiczny i petrochemiczny: reaktory, kolumny destylacyjne, rury w piecach reakcyjnych pracujące w agresywnych atmosferach gazowych.
  3. Przemysł metalurgiczny i obróbka cieplna: elementy konstrukcyjne pieców do obróbki cieplnej, kosze do hartowania, osłony termiczne, prowadnice.
  4. Motoryzacja i lotnictwo: układy wydechowe, turbosprężarki, układy wylotowe silników odrzutowych, zawory wylotowe.

Warto przy tym pamiętać, że regularne mycie i konserwacja osłon oraz obudów maszyn w tych branżach ma kluczowe znaczenie. Nagary, przypalone oleje i tłuszcze osiadające na gorących elementach z biegiem czasu ulegają zwęgleniu, co spowalnia odprowadzanie ciepła. Aby temu zapobiegać, w codziennym utrzymaniu ruchu stosuje się dedykowane środki do czyszczenia stali nierodzewnej, które bezpiecznie usuwają osady bez uszkodzenia powierzchni metalu.

Obróbka, spawanie i czyszczenie stali żarowytrzymałej po montażu

Podczas obróbki mechanicznej oraz spawania elementów wykonanych ze stali żarowytrzymałej należy zachować szczególną ostrożność. Ze względu na znaczny dodatek pierwiastków stopowych, stopy te są podatne na utwardzanie odkształceniowe, a podczas spawania łatwo w nich o powstanie naprężeń spawalniczych oraz pęknięć.

Jednym z najważniejszych wyzwań po zakończeniu prac spawalniczych jest prawidłowe wyczyszczenie spoiny. W miejscach łączeń powstają ciemne warstwy tlenkowe i przebarwienia termiczne, które znacząco obniżają odporność materiału na korozję gazową i chemiczną.

Dla zachowania pełnej trwałości materiału po montażu niezastąpiona okazuje się nowoczesna obróbka elektrolityczna. Pozwala ona na szybkie i bezplamowe usunięcie tlenków spawalniczych bez konieczności szlifowania, co jest szczególnie ważne w przypadku cienkich rur i trudno dostępnych konstrukcji przemysłowych.

Stal żarowytrzymała 4

Bezpieczeństwo pracy podczas montażu i obróbki chemicznej

Zarówno procesy spawalnicze, jak i późniejsze wykańczanie chemiczne czy czyszczenie stali żarowytrzymałych wymagają rygorystycznego przestrzegania zasad higieny i bezpieczeństwa pracy. Wysokie temperatury, odpryski metali oraz agresywne preparaty chemiczne stanowią bezpośrednie zagrożenie dla zdrowia pracowników.

Każde stanowisko obróbcze powinno być wyposażone w odpowiednio dobrany sprzęt ochronny. Prawidłowo dobrane rękawice, przyłbice oraz specjalistyczna odzież ochronna BHP chronią operatorów przed oparzeniami termicznymi i chemicznymi, gwarantując komfort oraz bezpieczeństwo podczas realizacji skomplikowanych prac przemysłowych.

Najczęściej zadawane pytania (FAQ)

1. Jaka jest maksymalna temperatura pracy dla stali żarowytrzymałej?

Maksymalna temperatura zależy od konkretnego gatunku stali oraz wielkości obciążeń. Stale ferrytyczno-martenzytyczne pracują zazwyczaj w temperaturach do 550–600°C. Z kolei wysokostopowe stale austenityczne (np. 1.4845) mogą pracować w warunkach ciągłych w temperaturach dochodzących do 1050–1100°C.

2. Czy stal żarowytrzymała jest tym samym co stal kwasoodporna?

Nie bezpośrednio, choć grupy te częściowo się pokrywają. Stal kwasoodporna jest projektowana pod kątem odporności na korozję elektrochemiczną w płynnych środowiskach agresywnych w umiarkowanych temperaturach. Z kolei stal żarowytrzymała musi zachować przede wszystkim wytrzymałość mechaniczną (odporność na pełzanie) i odporność na utlenianie w wysokich temperaturach.

3. Czy stal żarowytrzymałą można spawać?

Tak, jednak proces ten wymaga zastosowania odpowiednich materiałów dodatkowych (spoiw) o składzie dopasowanym do materiału rodzimego oraz precyzyjnej kontroli energii liniowej spawania. Po zakończeniu spawania bardzo ważne jest usunięcie tlenków z powierzchni spoiny.

4. Co to jest pełzanie stali?

Pełzanie to proces powolnej, nieodwracalnej deformacji plastycznej materiału pod wpływem stałego obciążenia mechanicznego, działającego w podwyższonej temperaturze (zazwyczaj powyżej 35–40% temperatury topnienia danego metalu w skali Kelvina). Stal żarowytrzymała została stworzona właśnie po to, aby proces pełzania jak najbardziej opóźnić.

Podsumowanie 

Prawidłowy dobór materiałów konstrukcyjnych – takich jak stal żarowytrzymała – oraz właściwe utrzymanie ich powierzchni w trakcie eksploatacji to gwarancja bezawaryjnej pracy urządzeń przemysłowych. Czyszczenie spoin, usuwanie przebarwień termicznych czy pasywacja elementów po obróbce są kluczowymi etapami, które decydują o ostatecznej trwałości konstrukcji.

W Passeco specjalizujemy się w dostarczaniu najwyższej jakości chemii przemysłowej, urządzeń do obróbki elektrolitycznej oraz profesjonalnych akcesoriów BHP. Pomagamy zakładom przemysłowym, warsztatom i spawalniom dbać o doskonały stan stali nierodzewnych, żaroodpornych i żarowytrzymałych.

Poszukujesz sprawdzonych rozwiązań do czyszczenia i pielęgnacji stali po obróbce termicznej? A może potrzebujesz profesjonalnych środków BHP dla swoich pracowników? Skontaktuj się z zespołem Passeco – nasi eksperci z przyjemnością doradzą Ci w doborze najlepszych produktów!

Stal A4 – właściwości, zastosowanie i różnice względem A2

Stal A

W świecie przemysłu, budownictwa morskiego, branży chemicznej oraz przetwórstwa spożywczego wybór odpowiednich materiałów konstrukcyjnych decyduje o bezpieczeństwie i trwałości całej inwestycji. Gdy w grę wchodzą agresywne środowiska, wilgoć, działanie kwasów lub soli, zwykła stal nierdzewna okazuje się niewystarczająca. W takich warunkach niezastąpionym standardem staje się stal A4 – materiał o podwyższonej odporności na korozję wżerową i szczelinową.

Wokół oznaczeń gatunków nierdzewnych krąży wiele mitów, a inżynierowie i wykonawcy często stają przed dylematem, kiedy zastosować popularną „trzystajkę”, a kiedy sięgnąć po wyższą półkę stopową. W tym obszernym poradniku wyjaśniamy od A do Z, czym charakteryzuje się stal A4, jakie ma parametry fizykochemiczne, czym różni się od tańszej odmiany A2 oraz w jaki sposób prawidłowo dbać o jej powierzchnię po obróbce.

Czym dokładnie jest stal A4 i jaki ma skład chemiczny?

Pod oznaczeniem handlowym stal A4 kryje się austenityczna stal odporna na korozję, która w europejskim systemie norm oznaczania gatunków odpowiada stali 1.4401 (lub jej niskowęglowej odmianie 1.4404, powszechnie znanej jako AISI 316 / 316L).

Tym, co wyróżnia ten stop na tle innych materiałów nierdzewnych, jest precyzyjnie dobrany skład chemiczny. Oprócz standardowej bazy żelaza, chromu (ok. 16-18%) i niklu (ok. 10-14%), stal A4 zawiera kluczowy dodatek stopowy w postaci molibdenu (Mo) w ilości 2-3%. To właśnie obecność molibdenu zmienia wszystko – drastycznie podnosi odporność metalu na działanie jonów chlorkowych, kwasów organicznych oraz środowisk morskich.

Struktura austenityczna sprawia, że stop ten jest niemagnetyczny (w stanie wyżarzonym), charakteryzuje się doskonałą ciągliwością, łatwo poddaje się obróbce plastycznej i zachowuje swoje właściwości zarówno w podwyższonych temperaturach, jak i w warunkach silnego mrozu.

Stal A ()

Stal A4 a stal A2 – najważniejsze różnice, które musisz znać

Jednym z najczęstszych pytań zadawanych przez monterów i projektantów jest to, czym różni się stal A4 od powszechnie stosowanej stali A2 (gatunek 1.4301 / AISI 304). Choć wizualnie są identyczne i obie należą do grupy stali nierdzewnych, ich zachowanie w realnych warunkach eksploatacyjnych bywa skrajnie różne.

  • Odporność na środowisko chlorkowe: Stal A2 radzi sobie świetnie w warunkach atmosferycznych czy słodkiej wodzie. Jednak w obecności soli (np. w pasmach nadmorskich, na basenach, przy zimowym odladzaniu dróg) lub kwasów A2 szybko ulega korozji wżerowej. Stal A4 dzięki molibdenowi bez problemu wytrzymuje kontakt z solanką, wodą morską i wieloma substancjami chemicznymi.
  • Cena i ekonomia: Odmiana A4 jest droższa w produkcji ze względu na dodatek drogiego molibdenu. Z tego powodu stosuje się ją celowo tam, gdzie wymaga tego specyfikacja środowiskowa, a nie uniwersalnie do każdego projektu.
  • Wytrzymałość mechaniczna: Obie stale mają zbliżone parametry wytrzymałościowe w standardowych klasach własności mechanicznych (np. A4-70 i A2-70), jednak A4 wykazuje lepszą stabilność w długotrwałej eksploatacji pod obciążeniem korozyjnym.

Gdzie znajduje zastosowanie stal A4? Sektor morski, chemia i przemysł

Ze względu na swoje unikalne właściwości antykorozyjne, stal A4 jest wybierana tam, gdzie awaria elementu z powodu korozji mogłaby doprowadzić do katastrofy budowlanej, przestoju technologicznego lub zagrożenia zdrowia.

Główne obszary jej zastosowania to:

  1. Przemysł morski (offshore i żegluga): Okucia jachtowe, śruby, liny, elementy konstrukcyjne pomostów, falochronów oraz statków narażone na ciągły kontakt ze słoną wodą morską.
  2. Budownictwo basenowe: Konstrukcje sufitów podwieszanych, barierki, drabinki, systemy wentylacji oraz instalacje technologiczne uzdatniania wody, gdzie występują opary chloru.
  3. Przemysł chemiczny i farmaceutyczny: Zbiorniki reaktory, rurociągi do przesyłu agresywnych kwasów, zawory oraz armatura pracująca w laboratoriach i zakładach produkcyjnych.
  4. Oczyszczanie ścieków i ochrona środowiska: Urządzenia do utylizacji odpadów, kraty ściekowe, pompy i instalacje w oczyszczalniach, gdzie materiał jest stale narażony na substancje gnilne i chemiczne.

Obróbka, spawanie i wykończenie elementów ze stali A4

Choć stal A4 jest niezwykle odporna na korozję, procesy takie jak cięcie, gięcie czy spawanie drastycznie zmieniają stan jej powierzchni. Podczas spawania wysokich temperaturach w strefie wpływu ciepła dochodzi do tzw. zubożenia warstwy wierzchniej w chrom i molibden oraz do powstania tlenków spawalniczych i przebarwień.

Nawet najlepsza austenityczna stal nierdzewna pozostawiona z takimi zanieczyszczeniami po spoinowaniu zacznie rdzewieć w krótkim czasie. Dlatego kluczowym etapem produkcji jest prawidłowe wykończenie chemiczne i mechaniczne detali:

  • Usuwanie zanieczyszczeń po obróbce: Aby pozbyć się nagarów, pyłów i resztek poprodukcyjnych, niezbędne jest regularne i dokładne czyszczenie powierzchni za pomocą specjalistycznych preparatów bezpiecznych dla metali wysokostopowych.
  • Usuwanie tlenków i przebarwień spawalniczych: Wszelkie śkopy termiczne i zgorzeliny po spawaniu muszą zostać całkowicie zneutralizowane. W tym celu stosuje się profesjonalne trawienie, które usuwa uszkodzoną warstwę wierzchnią metalu i przywraca mu pełną czystość chemiczną.
  • Odtworzenie warstwy pasywnej: Sam czysty metal nie wystarczy – konieczne jest zabezpieczenie go przed ponownym utlenianiem. Prawidłowo przeprowadzona pasywacja odbudowuje na powierzchni stali A4 szczelną, niewidoczną gołym okiem warstwę tlenku chromu, która gwarantuje długowieczność elementu w najtrudniejszych warunkach.
Stal A4 4

Podsumowanie

Wybór materiału takiego jak stal A4 to dopiero pierwszy krok do sukcesu konstrukcyjnego. Aby gotowe instalacje, zbiorniki, konstrukcje morskie czy detale maszynowe zachowały swoje unikalne właściwości antykorozyjne przez dziesięciolecia, wymagają one fachowej obróbki wykończeniowej i regularnej pielęgnacji.

W ofercie Passeco znajdziesz najwyższej klasy środki chemiczne oraz profesjonalne rozwiązania przeznaczone do czyszczenia, trawienia i pasywacji stali nierdzewnych i kwasoodpornych. Wspieramy zakłady przemysłowe, wykonawców oraz służby utrzymania ruchu w dbaniu o najwyższe standardy techniczne.

Chcesz dowiedzieć się więcej o naszych produktach lub potrzebujesz doradztwa w zakresie chemicznej obróbki stali A4? Skontaktuj się z nami już dziś – chętnie pomożemy dobrać optymalne rozwiązania dla Twojego biznesu!

FAQ – najczęściej zadawane pytania

1. Czy stal A4 jest całkowicie odporna na rdzę?

Nie ma materiałów w 100% odpornych na korozję w każdych warunkach. Stal A4 jest wysoce odporna na korozję wżerową, szczelinową oraz atmosferyczną (w tym w środowiskach morskich i chemicznych), jednak w obecności niektórych stężonych kwasów (np. kwas solny w wysokiej temperaturze) lub przy braku tlenu umożliwiającego pasywację również może ulec uszkodzeniu.

2. Jak odróżnić śrubę ze stali A4 od stali A2 gołym okiem?

Wizualnie elementy z obu gatunków wyglądają identycznie. Jedynym pewnym sposobem na ich rozróżnienie jest odczytanie oznaczeń wytłoczonych na łbie śruby (gdzie standardowo znajduje się napis „A4” lub „A2” wraz z klasą wytrzymałości, np. A4-70) lub wykonanie specjalistycznego testu chemicznego (np. testem molibdenowym).

3. Czy stal A4 jest magnetyczna?

W stanie wyżarzonym (podstawowym) stal A4 ma strukturę austenityczną i jest całkowicie niemagnetyczna. Jednak w wyniku obróbki plastycznej na zimno – takiej jak ciągnienie drutu, tłoczenie, gięcie czy gwintowanie śrub – część struktury może przekształcić się w martenzyt indukowany odkształceniem, co powoduje pojawienie się lekkiego magnetyzmu szczątkowego. Jest to zjawisko całkowicie normalne.

4. Dlaczego elementy ze stali A4 po spawaniu korodują, skoro są kwasoodporne?

Powodem jest tzw. zgorzelina spawalnicza oraz przebarwienia termiczne, które zmieniają skład chemiczny wierzchniej warstwy metalu i niszczą naturalną strukturę pasywną. Bezpośrednio po spawaniu konieczne jest oczyszczenie i odtworzenie warstwy ochronnej poprzez trawienie i pasywację.

Stal nierdzewna wytrzymałość temperaturowa – jak ekstremalne warunki wpływają na właściwości stopu?

Stal nierdzewna wytrzymałość temperaturowa

Projektowanie konstrukcji, maszyn czy instalacji przemysłowych pracujących w niestandardowych warunkach otoczenia wymaga od inżynierów i wykonawców bezkompromisowego podejścia do wyboru materiałów. Stal kwasoodporna i nierdzewna od dekad uchodzą za synonim niezawodności wszędzie tam, gdzie zwykły metal poddałby się niszczącemu działaniu środowiska. Często jednak zapominamy, że jej odporność ma swoje granice, a jednym z najbardziej wymagających sprawdzianów dla każdego stopu jest ekspozycja na skrajne stopnie ciepła lub kriogeniczne zimno.

Zależność opisana jako stal nierdzewna wytrzymałość temperaturowa to kluczowy parametr techniczny, który decyduje o stabilności konstrukcyjnej, podatności na odkształcenia oraz odporności antykorozyjnej materiału w wymagających środowiskach. Ignorowanie zmian strukturalnych, jakie zachodzą w metalu pod wpływem energii termicznej, to najprostsza droga do przedwczesnych awarii, pęknięć zmęczeniowych oraz kosztownych przestojów w zakładach produkcyjnych.

Dzisiaj przeanalizujemy od A do Z, jak różne gatunki popularnej „nierdzewki” reagują na skrajne temperatury, czym jest zjawisko pełzania metalu oraz jak odpowiednio zabezpieczyć powierzchnię stopu, aby mimo trudnych warunków pracy zachował on swoje fabryczne właściwości przez długie lata.

Jak temperatura wpływa na strukturę wewnętrzną stali nierdzewnej?

Aby zrozumieć, jak kształtuje się stal nierdzewna wytrzymałość temperaturowa, musimy na chwilę zajrzeć do wnętrza sieci krystalicznej tego materiału. Stal nierdzewna nie jest jednorodnym monolitem – jej właściwości zależą od struktury fazowej, którą determinują dodatki stopowe, takie jak chrom, nikiel, molibden czy tytan. W zależności od układu tych atomów wyróżniamy m.in. stale austenityczne, ferrytyczne oraz martenzytyczne.

Podnoszenie temperatury dostarcza atomom energii, co powoduje rozszerzalność cieplną i osłabienie wiązań międzykrystalicznych. W temperaturach pokojowych stal wykazuje doskonały balans między twardością a plastycznością. Jednak przekroczenie pewnych progów krytycznych (zazwyczaj powyżej 400–500°C) uruchamia procesy, które drastycznie zmieniają zachowanie materiału. Średniookresowa lub stała ekspozycja na wysokie temperatury może prowadzić do wydzielania się węglików chromu na granicach ziaren, co bezpośrednio uderza w strukturę antykorozyjną metalu.

Zjawiskiem, o którym rzadko się mówi, a które bezpośrednio definiuje bezpieczeństwo konstrukcji, jest tzw. pełzanie metalu. Polega ono na powolnym, nieodwracalnym odkształcaniu się elementu pod wpływem stałego obciążenia mechanicznego w podwyższonej temperaturze – nawet wtedy, gdy naprężenia są znacznie niższe od nominalnej granicy plastyczności stopu. Dlatego w temperaturach rzędu 600°C i wyższych, tradycyjne obliczenia wytrzymałościowe muszą ustąpić miejsca analizie odporności na pełzanie.

Stal nierdzewna wytrzymałość temperaturowa ()

Wytrzymałość temperaturowa popularnych gatunków stali

Poszczególne odmiany stali nierdzewnej wykazują zupełnie inną tolerancję na skrajne warunki termiczne. Poniższe zestawienie obrazuje bezpieczne granice pracy oraz zachowanie najpopularniejszych gatunków stali w obliczu wysokich temperatur.

Gatunek stali (AISI / EN)Struktura krystalicznaMaksymalna temperatura pracy ciągłej (°C)Zachowanie materiału i podatność na uszkodzenia
AISI 304 / 1.4301Austenitycznaok. 800 – 850Standardowy stop; powyżej 450°C podatny na wydzielanie węglików chromu (korozja międzykrystaliczna).
AISI 316 / 1.4401Austenitycznaok. 850 – 870Dodatek molibdenu zwiększa odporność na pełzanie oraz korozję wżerową w trudnych warunkach.
AISI 316L / 1.4404Austenityczna (niskoemisyjna)ok. 450 (konstrukcyjna) / 850 (oksydacyjna)Obniżona zawartość węgla drastycznie ogranicza ryzyko korozji międzykrystalicznej po spawaniu i podgrzaniu.
AISI 321 / 1.4541Austenityczna (stabilizowana)ok. 800 – 900Dodatek tytanu wiąże węgiel, co pozwala na bezpieczną pracę w krytycznym przedziale 450–850°C.
AISI 430 / 1.4016Ferrytycznaok. 750Dobra odporność na utlenianie w wysokich temperaturach, ale wykazuje tendencję do kruchości w okolicach 475°C.

Co dzieje się ze stalą nierdzewną w temperaturach ujemnych?

Omawiając temat wytrzymałości, nie sposób pominąć drugiego końca skali termicznej. Warunki kriogeniczne, z którymi mamy do czynienia w przemyśle gazowniczym, medycznym czy lotniczym, stawiają przed materiałami zupełnie inne wyzwania. W temperaturach poniżej zera większość zwykłych stali konstrukcyjnych przechodzi w stan tzw. kruchości ferrytycznej – tracą one swoją udarność i pękają pod wpływem uderzenia niczym tafla lodu.

W tym miejscu swoją techniczną wyższość po raz kolejny udowadnia stal austenityczna (np. popularne gatunki AISI 304 i 316). Dzięki obecności niklu, który stabilizuje fazę austenityczną, stale te zachowują doskonałą ciągliwość i odporność na pękanie nawet w temperaturach bliskich zeru absolutnemu (do -196°C, a w niektórych przypadkach nawet niżej). Stal nierdzewna w warunkach kriogenicznych staje się wręcz mocniejsza pod względem granicy plastyczności, nie tracąc przy tym swojej kluczowej plastyczności.

Stal nierdzewna wytrzymałość temperaturowa ()

Obróbka termiczna a ochrona antykorozyjna

Każda operacja termiczna, niezależnie od tego, czy jest to kontrolowane nagrzewanie w procesie produkcyjnym, czy też miejscowe oddziaływanie łuku spawalniczego, drastycznie narusza strukturę powierzchniową metalu. Pod wpływem wysokiej temperatury na powierzchni stali tworzą się tlenki, które widzimy w postaci ciemnych, kolorowych przebarwień.

Ta zmieniona termicznie warstwa jest niemal całkowicie pozbawiona aktywnego chromu, co oznacza, że materiał w tych miejscach traci swoje właściwości kwasoodporne. Sama wysoka stal nierdzewna wytrzymałość temperaturowa nie obroni konstrukcji przed korozją, jeśli po zakończeniu procesów termicznych nie przywrócimy metalowi jego naturalnej bariery ochronnej.

Powstałe zgorzeliny i warstwy zubożone muszą zostać bezwzględnie usunięte. Jedyną skuteczną metodą na odzyskanie fabrycznej odporności jest profesjonalna obróbka wykończeniowa, polegająca na chemicznym lub elektrolitycznym usunięciu uszkodzonej warstwy i wymuszeniu ponownej, głębokiej pasywacji metalu.

Podsumowanie

Zrozumienie parametrów takich jak stal nierdzewna wytrzymałość temperaturowa pozwala na świadome projektowanie instalacji zdolnych przetrwać najbardziej ekstremalne próby eksploatacyjne. Pamiętaj jednak, że nawet najlepiej dobrany gatunek stali straci swoje unikalne właściwości, jeśli jego powierzchnia zostanie uszkodzona w wyniku spawania, gięcia na gorąco czy długotrwałej pracy w agresywnym środowisku termicznym. Kluczem do zachowania długowieczności metalu jest jego prawidłowa i systematyczna pielęgnacja techniczna.

Chcesz mieć pewność, że Twoje konstrukcje pracujące w trudnych warunkach zachowają stuprocentową odporność i doskonałą strukturę? Sprawdź ofertę Passeco na profesjonalne środki do czyszczenia, trawienia i pasywacji stali nierdzewnej i skontaktuj się z nami, aby dobrać zaawansowaną chemię przemysłową oraz urządzenia do obróbki elektrolitycznej, które skutecznie usuną wszelkie ślady termiczne i zapewnią Twoim produktom bezkompromisową trwałość na lata.

Stal nierdzewna wytrzymałość temperaturowa ()

FAQ – najczęściej zadawane pytania

1. Który gatunek stali nierdzewnej jest najlepszy do pracy w stałej, wysokiej temperaturze?

Do pracy w podwyższonych temperaturach (w przedziale 500–800°C) najlepiej sprawdzają się stale austenityczne stabilizowane tytanem, takie jak AISI 321 (1.4541), lub stale o bardzo niskiej zawartości węgla, np. AISI 316L. Tytan wiąże węgiel, zapobiegając niebezpiecznemu wydzielaniu się węglików chromu na granicach ziaren, co chroni strukturę przed korozją międzykrystaliczną.

2. Czym różni się odporność na utlenianie od odporności na pełzanie stali?

Odporność na utlenianie (skalowanie) to zdolność powierzchni stali do opierania się niszczącemu działaniu gorących gazów i tlenu, co zapobiega powstawaniu grubej warstwy zgorzeliny. Z kolei odporność na pełzanie to parametr czysto mechaniczny – określa zdolność metalu do opierania się powolnym odkształceniom i rozciąganiu pod wpływem stałego obciążenia w wysokiej temperaturze.

3. Czy każda stal nierdzewna nadaje się do zastosowań kriogenicznych (bardzo niskie temperatury)?

Nie, nie każda. Do zastosowań w skrajnie niskich temperaturach nadają się przede wszystkim stale o strukturze austenitycznej (np. seria 300, w tym AISI 304 i AISI 316). Stale ferrytyczne i martenzytyczne w temperaturach poniżej zera wykazują zjawisko kruchości i stają się bardzo podatne na pękanie pod wpływem uderzeń lub nagłych naprężeń.

4. Dlaczego przebarwienia po spawaniu na stali nierdzewnej są niebezpieczne?

Kolorowe lub ciemne naloty powstające wokół spoiny to gruba warstwa tlenków, pod którą znajduje się strefa zubożona w chrom. Ponieważ to właśnie chrom odpowiada za tworzenie warstwy pasywnej chroniącej stal przed rdzewieniem, miejsca te są skrajnie podatne na szybki rozwój korozji wżerowej i szczelinowej, jeśli nie zostaną oczyszczone.

5. Jak najefektywniej usunąć ślady termiczne ze stali nierdzewnej po pracy w wysokich temperaturach?

Najbardziej precyzyjną i ekologiczną metodą jest elektrolityczne czyszczenie stali nierdzewnej, które przy użyciu prądu i bezpiecznego elektrolitu natychmiast usuwa przebarwienia i jednocześnie pasywuje powierzchnię. Alternatywą jest metoda chemiczna polegająca na aplikacji profesjonalnych past lub żeli trawiących, które rozpuszczają tlenki i przywracają metalowi zdrową strukturę.

Barwy żarzenia stali – jak temperatura zmienia kolor metalu i dlaczego to klucz do perfekcyjnej obróbki?

Barwy żarzenia stali

Wielu z nas kojarzy widok rozgrzanego do czerwoności metalu głównie z filmów o dawnych kowalach lub z hal wielkich hut. W nowoczesnym przemyśle, rzemiośle oraz precyzyjnej obróbce plastycznej i termicznej, ten fascynujący spektakl barw to jednak coś znacznie więcej niż tylko efektowna wizualizacja. Kolor, jaki przybiera rozgrzany materiał, stanowi najstarszy, a zarazem niezwykle precyzyjny (w rękach fachowca) wskaźnik osiągniętej temperatury.

Zrozumienie tego zjawiska pozwala na kontrolowanie procesów takich jak kucie, hartowanie czy odpuszczanie, bez konieczności ciągłego zerkania na zaawansowane pirometry. Choć mogłoby się wydawać, że współczesna technologia całkowicie wyparła tradycyjne metody oceny optycznej, to znajomość fizyki stojącej za zmianą kolorów wciąż oddziela amatorów od prawdziwych ekspertów.

W tym artykule przyjrzymy się bliżej temu, czym dokładnie są barwy żarzenia stali, jak precyzyjnie powiązać dany odcień z konkretną temperaturą w stopniach Celsjusza oraz dlaczego ignorowanie tych niuansów może całkowicie zniszczyć strukturę obrabianego stopu.

Czym fizycznie są barwy żarzenia stali i skąd się biorą?

Aby zrozumieć ten proces, musimy na chwilę porzucić czysto mechaniczną naturę metalurgii i przyjrzeć się prawom fizyki, a dokładniej – zjawisku promieniowania cieplnego ciała doskonale czarnego. Każde ciało stałe po podgrzaniu do odpowiednio wysokiej temperatury zaczyna emitować promieniowanie widzialne dla ludzkiego oka. Stal pod tym względem zachowuje się w sposób niezwykle przewidywalny. Wraz ze wzrostem dostarczanej energii cieplnej, atomy metalu zaczynają drgać z coraz większą częstotliwością, co skutkuje emisją fal świetlnych o różnych długościach.

Na początku, gdy temperatura jest jeszcze stosunkowo niska (w skali obróbki termicznej), fale są długie, co nasze oko rejestruje jako ciemną, głęboką czerwień. W miarę dalszego nagrzewania fale świetlne stają się krótsze. Czerwień przechodzi w soczysty pomarańcz, następnie w jasny żółty, aż w końcu – przy ekstremalnych wartościach przekraczających limity plastyczności większości popularnych stopów – stal zaczyna świecić oślepiającym, białym światłem.

Warto w tym miejscu wyraźnie zaznaczyć jedną rzecz: barwy żarzenia stali zależą niemal wyłącznie od temperatury, a nie od składu chemicznego konkretnego gatunku metalu. Niezależnie od tego, czy pracujesz ze zwykłą stalą węglową, czy z zaawansowaną stalą stopową, przy temperaturze 800 stopni Celsjusza uzyskasz dokładnie ten sam profil emisji światła. Różnica polega jedynie na tym, jak dany gatunek stali zachowa się pod względem mechanicznym w tej konkretnej temperaturze – jeden zachowa stabilność, inny zacznie się niekontrolowanie odkształcać.

Barwy żarzenia stali 2

Chcesz przywrócić dawny blask swoim konstrukcjom i skutecznie zabezpieczyć je przed korozją? Sprawdź ofertę Passeco na czyszczenie stali nierdzewnej i skontaktuj się z nami, aby zyskać gwarancję idealnego wyglądu metalu na lata.

Jak precyzyjnie odczytywać barwy żarzenia stali?

Poniższe zestawienie to absolutny fundament dla każdego, kto zajmuje się termiczną obróbką metali. Pozwala ono na szybkie i bezbłędne powiązanie wizualnego wyglądu rozżarzonego elementu z jego realnym stanem termicznym.

Temperatura (°C)Wizualna barwa żarzenia staliZastosowanie i zachowanie materiału
550 – 650Ciemnobrunatna / ledwo widoczna czerwieńPoczątek emisji widzialnej, stal zaczyna powoli tracić swoją twardość strukturalną.
700 – 750CiemnoczerwonaTemperatura zbliżona do punktów krytycznych przemian fazowych dla wielu stali węglowych.
800 – 850Jasnoczerwona / wiśniowaIdealny zakres dla wielu procesów hartowania oraz początek optymalnego zakresu kucia.
900 – 950Jasnoczerwona przechodząca w żółto-czerwonąStal staje się bardzo plastyczna, podatna na kucie i formowanie mechaniczne.
1000 – 1100Żółto-pomarańczowaIntensywne kucie ciężkie, obróbka plastyczna grubych bloków materiału.
1200 – 1300Jasnożółta do białejGranica plastyczności, niebezpieczeństwo przegrzania i bezpowrotnego zniszczenia struktury ziarna (tzw. przepalenie stali).

Pamiętaj, że prawidłowy odczyt powyższych kolorów zależy w ogromnym stopniu od warunków oświetleniowych panujących w warsztacie lub na hali produkcyjnej. W pełnym, jasnym słońcu rozżarzony metal zawsze będzie wydawał się ciemniejszy, niż jest w rzeczywistości, co może prowadzić do niebezpiecznego przegrzania materiału. Z kolei w bardzo ciemnym pomieszczeniu ta sama temperatura wyda nam się jaśniejsza. Dlatego tradycyjne stanowiska kowalskie i hartownicze były zazwyczaj celowo zacienione, aby zapewnić powtarzalność ocen wizualnych.

Barwy żarzenia stali a barwy nalotowe

Bardzo częstym błędem popełnianym przez osoby stawiające pierwsze kroki w metalurgii jest mylenie dwóch zupełnie różnych zjawisk: barw żarzenia oraz barw nalotowych. Choć oba pojęcia wiążą się z temperaturą i kolorami na powierzchni metalu, ich mechanizm powstawania oraz zakresy temperatur są całkowicie odmienne.

Aby raz na zawsze uporządkować tę wiedzę i uniknąć kosztownych pomyłek na warsztacie, warto zestawić ze sobą najważniejsze cechy obu tych procesów:

  • Barwy żarzenia stali – wynikają bezpośrednio z emisji światła przez rozgrzany do wysokich temperatur materiał (powyżej 500–550°C). Stal w tym stanie po prostu świeci własnym światłem pod wpływem dostarczonej energii cieplnej, a intensywność i odcień tego blasku zależą od stopnia rozgrzania atomów metalu.
  • Barwy nalotowe – pojawiają się w znacznie niższych temperaturach (zazwyczaj między 200°C a 350°C) i są efektem zjawiska interferencji światła w cienkich warstwach tlenków, które tworzą się na powierzchni metalu w kontakcie z tlenem z powietrza. Kiedy czyścisz stal i podgrzewasz ją delikatnie palnikiem, zauważysz kolejno kolory: jasnożółty, słomkowy, purpurowy, aż do niebieskiego.

Stal w zakresie powstawania barw nalotowych nie świeci w ciemności – wspomniane kolory i refleksy widzimy tylko i wyłącznie przy zewnętrznym źródle światła odbijającym się od powstałej warstewki tlenkowej. Są one kluczowe przede wszystkim przy procesie odpuszczania stali po hartowaniu. Informują rzemieślnika o tym, jak bardzo w danej temperaturze zmniejsza się kruchość materiału kosztem jego twardości, co pozwala na idealne dopasowanie parametrów mechanicznych narzędzia do jego przyszłego przeznaczenia.

Barwy żarzenia stali 3

Chcesz skutecznie usunąć tlenki spawalnicze i w pełni aktywować warstwę ochronną metalu? Sprawdź ofertę Passeco na wytrawianie stali nierdzewnej i skontaktuj się z nami, aby zapewnić swoim konstrukcjom bezkompromisową trwałość.

Dlaczego kontrola temperatury poprzez kolor ma tak ogromne znaczenie w praktyce?

Zignorowanie precyzyjnych zakresów temperatur podczas obróbki cieplnej niesie za sobą katastrofalne skutki dla gotowego produktu. Jeśli stal zostanie niedogrzana, procesy strukturalne (takie jak ferrytyzacja czy austenityzacja) nie zajdą w pełni, przez co materiał po hartowaniu nie uzyska oczekiwanej twardości, a podczas kucia może po prostu pęknąć pod uderzeniem młota.

Zjawiskiem znacznie groźniejszym jest jednak przegrzanie stali, czyli doprowadzenie jej do zbyt jasnej, białawej barwy żarzenia. W temperaturach przekraczających bezpieczne granice dla danego gatunku, ziarna austonitu wewnątrz struktury krystalicznej zaczynają gwałtownie i niekontrolowanie rosnąć.

Taka stal staje się niezwykle krucha po ostudzeniu. W skrajnych przypadkach dochodzi do tzw. przepalenia stali – tlen wnika w głąb granic ziaren, utleniając je od środka. Tak zniszczony materiał nadaje się wyłącznie do ponownego przetopienia w hucie, ponieważ traci spójność strukturalną i kruszy się jak szkło pod jakimkolwiek obciążeniem.

Podsumowanie

Umiejętność bezbłędnego rozpoznawania temperatury poprzez barwy żarzenia stali to rzemiosło, które wymaga lat praktyki, doskonałego oka oraz dogłębnego zrozumienia fizyki metali. W erze cyfryzacji i wszechobecnych czujników, ta klasyczna wiedza inżynieryjna wciąż stanowi potężne narzędzie w rękach specjalistów, pozwalając na szybką weryfikację procesów technologicznych i gwarantując bezkompromisową jakość realizowanych konstrukcji.

Szukasz partnera, dla którego obróbka materiałowa, precyzja wykonania i rygorystyczne standardy technologiczne to codzienna praktyka? Skontaktuj się z zespołem Passeco. Zadzwoń do nas lub napisz wiadomość – nasi eksperci z przyjemnością odpowiedzą na Twoje pytania i pomogą dobrać produkty, które będą synonimem niezawodności przez długie lata.

Barwy żarzenia stali 4

Szukasz najbezpieczniejszej metody na błyskawiczne usunięcie przebarwień spawalniczych bez niszczenia struktury metalu? Sprawdź ofertę Passeco na elektrolityczne czyszczenie stali nierdzewnej i skontaktuj się z nami, aby uzyskać idealnie gładką i doskonale zakonserwowaną powierzchnię.

FAQ – najczęściej zadawane pytania

1. Czy na barwy żarzenia stali ma wpływ stopień jej wypolerowania?

Nie, stopień wykończenia powierzchni (chropowatość czy polerowanie na błysk) nie wpływa na samą barwę żarzenia, ponieważ jest to emisja własna ciała doskonale czarnego. Może to jednak wpływać na naszą ocenę wzrokową – na idealnie gładkiej powierzchni refleksy otoczenia mogą delikatnie fałszować odbiór odcienia w porównaniu do powierzchni matowej.

2. Od jakiej temperatury stal zaczyna widocznie żarzyć się w całkowitej ciemności?

W idealnych warunkach całkowitego braku światła zewnętrznego, ludzkie oko jest w stanie zarejestrować pierwsze, bardzo ciemne, brunatnoszare żarzenie stali już przy temperaturze około 500°C – 530°C. W normalnym oświetleniu warsztatowym kolor ten staje się wyraźniej widoczny dopiero przy około 600°C.

3. Co zrobić, jeśli przez przypadek doprowadziłem stal do białego żaru (przepalenia)?

Jeśli na powierzchni stali pojawiły się iskry, a materiał uzyskał oślepiająco białą barwę, doszło do nieodwracalnego uszkodzenia struktury (utlenienia granic ziaren). Tego procesu nie da się naprawić żadnym ponownym wyżarzaniem ani hartowaniem. Element ten należy bezwzględnie odrzucić i zastąpić nowym materiałem.

Granica plastyczności stali nierdzewnej – kluczowy parametr w projektowaniu trwałych konstrukcji

Granica plastyczności stali nierdzewnej

Wybór odpowiedniego materiału do realizacji zaawansowanych projektów inżynieryjnych, konstrukcji budowlanych czy specjalistycznych urządzeń przemysłowych to nigdy nie jest kwestia przypadku. Stal nierdzewna i kwasoodporna cieszą się ogromnym uznaniem ze względu na swoją legendarną odporność na korozję, estetyczny wygląd oraz długowieczność. Jednak w obliczu realnych obciążeń mechanicznych, samym konstruktorom nie wystarcza wiedza o tym, czy dany stop zardzewieje w trudnych warunkach. Kluczem do zapewnienia absolutnego bezpieczeństwa i stabilności każdej instalacji są jej parametry mechaniczne.

Wśród nich na pierwszy plan wysuwa się cecha, która w literaturze technicznej definiuje moment zwrotny w zachowaniu każdego metalu poddanego naprężeniom. Zależność opisana jako granica plastyczności stali nierdzewnej to absolutnie fundamentalny wskaźnik, który informuje nas, jak duże obciążenie może przyjąć dany element, zanim ulegnie trwałemu, nieodwracalnemu odkształceniu. Przekroczenie tej niewidzialnej barier mechanicznej diametralnie zmienia strukturę krystaliczną stopu i może doprowadzić do katastrofalnych w skutkach awarii.

Dzisiaj przeanalizujemy, czym dokładnie jest ten parametr, jak różni się on w zależności od konkretnego gatunku „nierdzewki” oraz dlaczego profesjonalne przygotowanie i obróbka powierzchni metalu mają ogromny wpływ na zachowanie jego fabrycznych właściwości wytrzymałościowych.

Czym dokładnie jest granica plastyczności stali nierdzewnej i jak się ją wyznacza?

Z punktu widzenia mechaniki ciał stałych, każdy metal poddawany rosnącemu obciążeniu przechodzi przez dwie główne fazy zachowania: odkształcenie sprężyste oraz odkształcenie plastyczne. W pierwszej fazie, gdy siła działająca na element jest stosunkowo niska, stal zachowuje się jak bardzo sztywna sprężyna – po zdjęciu obciążenia wraca do swojego pierwotnego kształtu. Moment, w którym materiał traci tę zdolność i pod wpływem nawet minimalnego dalszego nacisku zaczyna nieodwracalnie zmieniać swoją geometrię, to właśnie granica plastyczności.

W przypadku klasycznych stali węglowych moment ten na wykresie rozciągania jest bardzo wyraźny. Ze stalą nierdzewną sytuacja wygląda jednak nieco inaczej. Większość popularnych stopów kwasoodpornych (szczególnie o strukturze austenitycznej) nie posiada wyraźnej, skokowej granicy plastyczności. Wykazują one płynne, ciągłe przejście od fazy sprężystej do plastycznej.

Z tego powodu w metalurgii stosuje się tzw. umowną granicę plastyczności, oznaczaną symbolem Rp0,2​. Wartość ta określa poziom naprężenia, przy którym trwałe wydłużenie próbki wynosi dokładnie 0,2% jej pierwotnej długości bazowej. Wyznacza się ją podczas znormalizowanych statycznych prób rozciągania w laboratoriach wytrzymałościowych, naciągając próbkę materiału na specjalnych maszynach wytrzymałościowych aż do kontrolowanego zerwania.

Granica plastyczności stali nierdzewnej ()

Umowna granica plastyczności popularnych gatunków stali

Wartości wytrzymałościowe różnią się diametralnie w zależności od składu chemicznego oraz struktury krystalicznej konkretnego stopu. Poniższe zestawienie przedstawia umowną granicę plastyczności dla najczęściej spotykanych materiałów z rodziny stali nierdzewnych.

Gatunek stali (AISI / EN)Struktura krystalicznaUmowna granica plastyczności Rp0,2​ (MPa)Charakterystyka i zastosowanie konstrukcyjne
AISI 304 / 1.4301Austenitycznaok. 210 – 230Najpopularniejsza stal; umiarkowana granica plastyczności, ale doskonała plastyczność i podatność na tłoczenie.
AISI 316L / 1.4404Austenitycznaok. 220 – 240Podwyższona odporność na korozję wżerową; parametry mechaniczne zbliżone do wersji 304.
AISI 430 / 1.4016Ferrytycznaok. 260 – 300Wyższa początkowa granica plastyczności niż w klasycznych austenitycznych stopach, ale mniejsza podatność na skrajne formowanie.
AISI 1.4462 (Duplex)Ferrytyczno-austenitycznaok. 450 – 500Wybitna wytrzymałość; dwufazowa struktura pozwala na niemal dwukrotne podniesienie granicy plastyczności.

Warto pamiętać, że podane wartości dotyczą materiału w stanie wyżarzonym. Granica plastyczności stali nierdzewnej może zostać drastycznie podniesiona poprzez procesy obróbki plastycznej na zimno (np. zgniot podczas walcowania czy ciągnienia), co jednak dzieje się kosztem obniżenia jej naturalnej plastyczności.

Wpływ temperatury i procesów technologicznych na granice plastyczności

Parametry mechaniczne stali nierdzewnej nie są stałe w próżni – wykazują ogromną wrażliwość na czynniki zewnętrzne, a w szczególności na temperaturę otoczenia. W miarę wzrostu temperatury (np. w instalacjach ciepłowniczych czy kominowych), energia termiczna osłabia wiązania międzykrystaliczne wewnątrz stopu. Skutkuje to drastycznym spadkiem granicy plastyczności. Dla przykładu, popularna stal AISI 304, która w temperaturze pokojowej wytrzymuje naprężenia rzędu 210 MPa, przy rozgrzaniu do 600°C traci ponad połowę swojej wytrzymałości, spadając w okolice zaledwie 90–100 MPa.

Równie destrukcyjny wpływ na parametry mechaniczne mogą mieć błędy popełnione podczas procesów spawalniczych oraz obróbki plastycznej na gorąco. Miejscowe przegrzanie materiału doprowadza do rozrostu ziaren krystalicznych i powstawania naprężeń własnych. Ponadto wokół spoin tworzą się grube warstwy tlenków termicznych (widoczne jako ciemne lub tęczowe przebarwienia), które nie tylko drastycznie obniżają odporność antykorozyjną metalu, ale mogą stawać się zarzewiem mikropęknięć zmęczeniowych pod wpływem obciążeń dynamicznych.

Granica plastyczności stali nierdzewnej 3

Dlaczego profesjonalne wykończenie powierzchni chroni właściwości wytrzymałościowe stali?

Wielu wykonawców błędnie zakłada, że parametry wytrzymałościowe i odporność chemiczna to dwie zupełnie niezależne od siebie kwestie. W rzeczywistości są one ze sobą ściśle powiązane. Jeżeli powierzchnia stali po procesach mechanicznych lub spawaniu pozostanie zanieczyszczona tlenkami, kropelkami odprysków spawalniczych czy cząstkami żelaza z narzędzi, w tych miejscach dojdzie do szybkiej inicjacji korozji wżerowej lub międzykrystalicznej.

Rozwijające się mikro-wżery i szczeliny korozyjne działają w strukturze mechanicznej jak klasyczne karby – czyli punkty geometryczne, w których dochodzi do gigantycznego spiętrzenia naprężeń. Gdy element konstrukcyjny zaczyna korodować od środka, jego realna, przekrojowa granica plastyczności stali nierdzewnej ulega drastycznemu obniżeniu.

Konstrukcja może ulec uszkodzeniu plastycznemu przy obciążeniach znacznie niższych, niż wynikałoby to z suchych obliczeń projektowych dla czystego materiału. Dlatego bezkompromisowe oczyszczenie i pełna pasywacja chemiczna powierzchni stopu to jedyna droga do zachowania pełnej wytrzymałości mechanicznej konstrukcji na lata.

Podsumowanie

Precyzyjne uwzględnienie parametrów takich jak granica plastyczności stali nierdzewnej gwarantuje, że projektowane obiekty i urządzenia bez trudu zniosą próbę czasu oraz wymagające obciążenia eksploatacyjne. Trzeba jednak pamiętać, że mechaniczna potęga metalu jest nierozerwalnie związana ze stanem technologicznym jego powierzchni. Każde spawanie, cięcie czy gięcie narusza strukturę stopu i wymaga profesjonalnego wykończenia, by zabezpieczyć materiał przed osłabieniem korozyjnym.

Chcesz mieć pewność, że Twoje konstrukcje zachowają fabryczną wytrzymałość, doskonałą strukturę oraz pełną odporność na czynniki zewnętrzne? Sprawdź ofertę na profesjonalne środki do czyszczenia od Passeco, trawienia i pasywacji stali nierdzewnej i skontaktuj się z nami, aby dobrać zaawansowane preparaty chemiczne oraz urządzenia do obróbki elektrolitycznej, które skutecznie usuną zanieczyszczenia termiczne, przywracając Twoim produktom najwyższy standard bezpieczeństwa i niezawodności.

Granica plastyczności stali nierdzewnej 4

FAQ – najczęściej zadawane pytania

1. Czym różni się granica plastyczności (Rp​) od wytrzymałości na rozciąganie (Rm​)?

Granica plastyczności (Rp0,2​) to punkt, po przekroczeniu którego materiał zaczyna nieodwracalnie i trwale się odkształcać plastycznie, tracąc swoje pierwotne wymiary. Z kolei wytrzymałość na rozciąganie (Rm​) to maksymalne naprężenie, jakie stal jest w stanie przenieść przed fizycznym rozerwaniem próbki materiału. W projektowaniu konstrukcji bezpieczną barierą jest zawsze granica plastyczności.

2. Dlaczego stal nierdzewna typu Duplex ma tak wysoką granicę plastyczności?

Stal typu Duplex (np. gatunek 1.4462) posiada unikalną, dwufazową strukturę krystaliczną, która składa się w około połowie z ferrytu i w połowie z austonitu. Połączenie najlepszych cech obu tych struktur pozwala na uzyskanie umownej granicy plastyczności na poziomie przekraczającym 450–500 MPa, co jest wartością niemal dwukrotnie wyższą niż w przypadku standardowych stali austenitycznych typu AISI 304 czy 316.

3. Czy gięcie stali nierdzewnej na zimno zmienia jej granicę plastyczności?

Tak, procesy obróbki plastycznej na zimno (takie jak gięcie, walcowanie czy tłoczenie) wywołują zjawisko tzw. zgniotu metalu. Powoduje ono zauważalny wzrost granicy plastyczności oraz twardości stali w miejscu odkształcenia. Dzieje się to jednak kosztem spadku plastyczności (ciągliwości) – materiał w tych strefach staje się bardziej kruchy.

4. Jak wysoka temperatura wpływa na umowną granicę plastyczności stali kwasoodpornej?

Wraz ze wzrostem temperatury granica plastyczności stali nierdzewnej systematycznie spada. W temperaturach przekraczających 500–600°C spadek ten jest drastyczny i może wynosić ponad 50% wartości wyjściowej. Przy projektowaniu instalacji pracujących w wysokich temperaturach należy stosować specjalne współczynniki redukcyjne lub wybierać stale żaroodporne.

5. W jaki sposób zanieczyszczenia powierzchni po spawaniu mogą obniżyć wytrzymałość mechaniczną?

Naloty termiczne i zgorzeliny powstałe wokół spoiny niszczą warstwę pasywną chromu, wywołując ogniska korozji wżerowej. Powstałe w ten sposób mikro-ubytki w strukturze metalu działają pod obciążeniem jak koncentratory naprężeń (karby). Powoduje to lokalne przekroczenie granicy plastyczności i może doprowadzić do nagłego pęknięcia konstrukcji przy obciążeniach roboczych.

Stal nierdzewna a2 czy a4 – czym różnią się te dwa stopy i który z nich wybrać?

Stal nierdzewna a czy a

Wybór odpowiednich materiałów łącznych, śrub czy elementów konstrukcyjnych to decyzja, która bezpośrednio przekłada się na bezpieczeństwo, estetykę oraz trwałość każdej realizowanej inwestycji. Kiedy przeglądamy oferty hurtowni przemysłowych lub specyfikacje techniczne, najczęściej napotykamy na dwa uniwersalne oznaczenia: A2 oraz A4. Dla laika oba te symbole brzmią bardzo podobnie, a wizualnie wykonane z nich elementy są wręcz niemożliwe do odróżnienia na pierwszy rzut oka. Niestety, rzucenie monetą lub kierowanie się wyłącznie kryterium najniższej ceny w tym przypadku bywa bardzo kosztownym błędem.

Zrozumienie dylematu określanego jako stal nierdzewna a2 czy a4 to absolutny fundament w pracy każdego ślusarza, konstruktora oraz inżyniera. Choć oba te materiały należą do cenionej rodziny stali austenitycznych i wykazują doskonałe właściwości mechaniczne, to diabeł tkwi w szczegółach ich składu chemicznego. To właśnie ta mikroskopijna różnica w strukturze atomowej decyduje o tym, czy dana konstrukcja przetrwa dekady w nienaruszonym stanie, czy też podda się niszczącemu działaniu środowiska po zaledwie kilku miesiącach eksploatacji.

W tym artykule przeanalizujemy specyfikację obu tych popularnych stopów, wskażemy kluczowe różnice w ich odporności chemicznej oraz podpowiemy, jak odpowiednio dbać o ich powierzchnię, aby niezależnie od wyboru zachowały one swoje fabryczne właściwości antykorozyjne.

Stal nierdzewna a2 czy a4 2

Stal nierdzewna A2

Stal oznaczana symbolem A2 to bez wątymienia najpopularniejszy gatunek stali nierdzewnej, z jakim mamy do czynienia w przemyśle i budownictwie. W literaturze technicznej oraz międzynarodowych normach metalurgicznych bardzo często występuje ona pod nazwą AISI 304 lub jako europejska stal 1.4301. Jej struktura opiera się głównie na bazie chromu (około 18%) oraz niklu (około 8-10%), co zapewnia jej doskonały balans pomiędzy elastycznością, twardością a odpornością na utlenianie.

Materiały wykonane z tego stopu doskonale sprawdzają się w warunkach domowych, biurowych oraz wszędzie tam, gdzie kluczowa jest wysoka estetyka przy standardowej ekspozycji na czynniki pogodowe. Do najważniejszych obszarów jej wykorzystania należą:

  • Przemysł motoryzacyjny – produkcja elementów układów wydechowych, listew dekoracyjnych oraz podzespołów mechanicznych.
  • Sprzęt AGD i gastronomia – produkcja zlewów, garnków, sztućców, wnętrz zmywarek oraz obudów urządzeń chłodniczych.
  • Branża meblarska i wnętrzarska – okucia, profile dekoracyjne, poręcze oraz elementy konstrukcyjne mebli loftowych.
  • Budownictwo ogólne – wznoszenie konstrukcji budowlanych, balustrad czy systemów mocowań, które nie są narażone na bezpośrednie działanie agresywnej chemii przemysłowej.

Jest to stal niezwykle wdzięczna w obróbce plastycznej i spawaniu, co czyni ją materiałem pierwszego wyboru do większości standardowych projektów inżynieryjnych, w których nie występują ekstremalne obciążenia chemiczne.

Musimy jednak wyraźnie zaznaczyć, że stal A2 ma swoją piętę achillesową. Wykazuje ona ograniczoną odporność na działanie kwasów oraz środowisk silnie zasolonych. Jeśli wystawimy ją na stały kontakt z wodą morską, solą drogową lub oparami chloru, jej naturalna warstwa pasywna zostanie trwale uszkodzona. W takich warunkach na powierzchni elementów z A2 bardzo szybko pojawią się pierwsze ogniska podstępnej korozji wżerowej, która potrafi bezgłośnie i niewidocznie zniszczyć strukturę łącznika od środka, prowadząc do nagłego osłabienia całej konstrukcji.

Stal nierdzewna A4

Kiedy standardowe rozwiązania zawodzą, a środowisko pracy staje się skrajnie agresywne, do gry wkracza stal oznaczona symbolem A4. W nomenklaturze technicznej odpowiada ona stali kwasoodpornej AISI 316 lub stopowi EN 1.4401. Na pierwszy rzut oka skład chemiczny wygląda bardzo podobnie do wersji A2, jednak kryje w sobie jeden kluczowy komponent, który całkowicie zmienia zasady gry w metalurgii.

Tym sekretnym składnikiem jest molibden, którego zawartość w stali A4 wynosi zazwyczaj od 2% do 3%. Dodatek tego pierwiastka drastycznie podnosi potencjał korozyjny stopu. Sprawia on, że stal staje się niemal całkowicie niewrażliwa na destrukcyjne działanie:

  • Chlorków i soli morskiej – blokuje powstawanie wżerów w środowisku zasolonym oraz w pasie nadmorskim.
  • Agresywnych kwasów – wykazuje odporność na kwas siarkowy, octowy, fosforowy czy cytrynowy o różnych stężeniach.
  • Chemii basenowej – doskonale radzi sobie w stałym kontakcie z oparami chloru i wodą technologiczną.
  • Silnych środków dezynfekujących – nie reaguje z agresywnymi substancjami czyszczącymi stosowanymi w reżimie sanitarnym.

Dzięki obecności molibdenu warstwa pasywna tlenków chromu na powierzchni metalu potrafi błyskawicznie odbudowywać się nawet w skrajnie nieprzyjaznym, kwaśnym otoczeniu. Z tego powodu stal A4 jest absolutnie niezastąpiona w takich obszarach jak:

  • Przemysł chemiczny, petrochemiczny oraz laboratoria,
  • Przemysł stoczniowy, wyposażenie jachtów i konstrukcje morskie,
  • Budownictwo basenowe oraz nowoczesne oczyszczalnie ścieków,
  • Instalacje przetwórstwa spożywczego, mleczarnie i farmacja.

Wybierając między opcją stal nierdzewna a2 czy a4 dla projektów realizowanych w trudnych lokalizacjach lub w rejonach o dużym zanieczyszczeniu spalinami przemysłowymi, wersja A4 to jedyny technicznie uzasadniony wybór, który gwarantuje stuprocentowy spokój i bezpieczeństwo konstrukcyjne na długie lata.

Stal nierdzewna a2 czy a4 3

Stal nierdzewna a2 czy a4

Aby ułatwić podjęcie ostatecznej decyzji projektowej, warto zestawić najważniejsze parametry oraz obszary zastosowań obu tych stopów w formie czytelnego porównania.

Cecha i parametry techniczneStal nierdzewna A2 (AISI 304 / 1.4301)Stal nierdzewna A4 (AISI 316 / 1.4401)
Główny skład chemicznyChrom (~18%), Nikiel (~9%)Chrom (~17%), Nikiel (~12%), Molibden (2-3%)
Odporność na zwykłą korozjęBardzo wysoka w standardowych warunkach pogodowych.Wybitna, całkowita odporność na warunki atmosferyczne.
Odporność na chlorki i sólNiska – ryzyko szybkiego rozwoju korozji wżerowej.Bardzo wysoka – odporna na wodę morską i chemię basenową.
Odporność na kwasyOgraniczona do słabych kwasów organicznych.Bardzo wysoka (stal typowo kwasoodporna).
Przykładowe zastosowaniaKonstrukcje wewnętrzne, meble, AGD, motoryzacja, budownictwo ogólne.Przemysł chemiczny, przemysł morski, baseny, farmacja, przemysł spożywczy.

Dlaczego stan powierzchni ma znaczenie?

Wielu wykonawców żyje w błędnym przekonaniu, że sam zakup drogich elementów wykonanych ze stali A4 zwalnia ich z obowiązku dbania o rygor technologiczny podczas montażu. To niebezpieczny mit. Zarówno stal A2, jak i kwasoodporna A4 mogą ulec korozji, jeśli ich powierzchnia zostanie zanieczyszczona lub mechanicznie uszkodzona podczas procesów takich jak spawanie, cięcie czy obróbka plastyczna.

Najczęstszym problemem są tzw. wtrącenia ferrytyczne oraz naloty termiczne powstające wokół spoin spawalniczych. Jeśli użyjesz do montażu narzędzi (np. szczotek drucianych czy tarcz szlifierskich), które wcześniej miały kontakt ze zwykłą czarną stalą, drobiny żelaza wbiją się w strukturę stali nierdzewnej, inicjując niszczycielską korozję galwaniczną.

Równie groźne są kolorowe przebarwienia po spawaniu – to nic innego jak zdegradowana, gruba warstwa tlenków, pod którą znajduje się strefa całkowicie pozbawiona aktywnego chromu. Bez względu na to, czy Twoim wyborem jest stal nierdzewna a2 czy a4, po zakończeniu wszelkich prac mechanicznych powierzchnia metalu musi zostać bezwzględnie poddana profesjonalnej obróbce wykońzeniowej.

Usunięcie tlenków spawalniczych oraz zanieczyszczeń metalicznych drogą chemiczną lub elektrolityczną to jedyny sposób, aby odsłonić zdrowe podłoże i wymusić głęboką, jednolitą pasywację, która aktywuje fabryczną tarczę ochronną stopu.

Podsumowanie

Właściwe rozstrzygnięcie dylematu dotyczącego wyboru między stalą A2 a A4 pozwala na optymalizację kosztów inwestycji przy jednoczesnym zachowaniu najwyższych standardów bezpieczeństwa konstrukcyjnego. Pamiętaj jednak, że nawet najbardziej zaawansowany stop kwasoodporny straci swoje unikalne właściwości, jeśli jego powierzchnia zostanie zaniedbana lub zanieczyszczona podczas montażu i spawania. Kluczem do długowieczności metalu jest jego prawidłowa, profesjonalna pielęgnacja i konserwacja chemiczna.

Chcesz mieć pewność, że elementy złączne oraz konstrukcje w Twoich projektach zachowają stuprocentową odporność antykorozyjną i doskonałą estetykę powierzchni? Sprawdź ofertę Passeco na środki do trawienia i pasywacji stali nierdzewnej i skontaktuj się z nami, aby dobrać zaawansowaną chemię przemysłową oraz nowoczesne urządzenia do obróbki elektrolitycznej, które skutecznie usuną wszelkie zanieczyszczenia i zapewnią Twoim realizacjom bezkompromisową trwałość na długie lata.

Stal nierdzewna a2 czy a4 4

Najczęściej zadawane pytania – FAQ

1. Jak najprościej odróżnić śrubę wykonaną ze stali A2 od śruby A4?

Wizualnie oba stopy wyglądają identycznie (mają ten sam metaliczny połysk i barwę). Różnicę można sprawdzić na podstawie oznaczeń wybitych przez producenta na łbie śruby lub nakrętce – znajdziesz tam wyraźne symbole odpowiednio „A2” lub „A4”. W warunkach laboratoryjnych najpewniejszą metodą jest badanie spektrometrem, który wykaże obecność lub brak molibdenu w składzie.

2. Czy stal nierdzewna A2 przyciąga magnes?

Stale austenityczne, do których zalicza się A2 (AISI 304), w stanie czystym, wyżarzonym są całkowicie niemagnetyczne (nie przyciągają magnesu). Jednak pod wpływem intensywnej obróbki plastycznej na zimno (np. podczas tłoczenia gwintu śruby czy uderzania łba), w strukturze metalu dochodzi do częściowej przemiany fazowej w martenzyt. W efekcie gotowe śruby A2 mogą wykazywać delikatne, zauważalne właściwości magnetyczne, co jest zjawiskiem całkowicie naturalnym i nie świadczy o wadzie materiału.

3. Czy do budowy konstrukcji na przydomowym basenie mogę użyć stali A2?

Zdecydowanie odradza się stosowanie stali A2 w środowisku basenowym. Powietrze wokół basenów oraz sama woda są silnie nasycone związkami chloru, które są głównym katalizatorem korozji wżerowej dla stopu AISI 304. W takich warunkach należy bezwzględnie stosować stal kwasoodporną A4 (AISI 316), która dzięki dodatkowi molibdenu radzi sobie z agresywnym wpływem oparów chloru.

4. Co oznacza litera „L” przy oznaczeniach stali, np. AISI 316L?

Litera „L” pochodzi od angielskiego słowa low carbon i oznacza stop o celowo obniżonej zawartości węgla (poniżej 0,03%). Taki zabieg drastycznie ogranicza ryzyko niebezpiecznego wydzielania się węglików chromu na granicach ziaren podczas spawania. Dzięki temu stal po spawaniu nie traci swoich właściwości antykorozyjnych w strefie wpływu ciepła i nie wymaga natychmiastowego wyżarzania rozpuszczającego.

5. Czym najlepiej usunąć czarne ślady i przebarwienia na stali A2/A4 po spawaniu?

Najszybszą i najbardziej precyzyjną metodą jest elektrolityczne czyszczenie stali nierdzewnej, które za pomocą prądu i dedykowanego roztworu usuwa tlenki w kilka sekund, jednocześnie polerując i pasywując metal. Alternatywnym rozwiązaniem jest metoda chemiczna, polegająca na nałożeniu profesjonalnych past lub żeli trawiących (kwasowych), które rozpuszczają zgorzelinę i zanieczyszczenia, przywracając stali jej fabryczną odporność.