
Stal nierdzewna to niezwykle ceniony materiał w przemyśle, budownictwie, branży spożywczej oraz architekturze. Jej wyjątkowa odporność na korozję, estetyczny wygląd oraz wysoka trwałość sprawiają, że wykonuje się z niej zarówno wielkie zbiorniki przemysłowe, jak i eleganckie balustradki czy skomplikowane układy wydechowe. Jednak, aby konstrukcja zachowała swoje właściwości kwasoodporne oraz wytrzymałość, kluczowy jest odpowiedni wybór technologii łączenia. Wielu początkujących spawaczy oraz właścicieli warsztatów zadaje sobie pytanie: czym spawać stal nierdzewną, aby uzyskać czysty, mocny i wolny od wad zgrzew?
Wybór odpowiedniej metody spawania zależy od wielu czynników – od grubości łączonych blach, przez estetykę spoiny, aż po możliwości finansowe i doświadczenie operatora. Każda z dostępnych technik spawalniczych posiada swoje unikalne cechy, wymagania dotyczące gazów osłonowych czy doboru spoiwa. Co więcej, sam proces spawania to zaledwie połowa sukcesu – r równie istotna jest późniejsza obróbka wykończeniowa, która przywraca pasywną warstwę ochronną metalu. W tym artykule omówimy szczegółowo najpopularniejsze metody łączenia stali szlachetnych, pomożemy Ci dobrać idealny sprzęt i podpowiemy, jak dbać o spoinę po zakończeniu prac.
Najważniejsze informacje w skrócie:
- Metoda TIG (141): Zapewnia najwyższą estetykę i precyzję, stanowiąc standard przy spawaniu cienkich blach, rur i elementów dekoracyjnych.
- Metoda MIG/MAG (131/135): Wyjątkowo wydajna przy grubszych elementach i produkcji seryjnej, choć wymaga większych nakładów przy czyszczeniu spoiny.
- Metoda MMA (111): Tani i mobilny sposób na spawanie w warunkach terenowych za pomocą elektrody otulonej.
- Spawanie laserowe: Nowoczesna technologia zapewniająca ogromną prędkość, minimalną strefę wpływu ciepła i brak odkształceń.
- Obróbka po spawaniu: Każda spoiny wymaga usunięcia tlenków spawalniczych (przebarwień) i pasywacji, aby zapobiec korozji.
Specyfika stali nierdzewnej
Stal nierdzewna zawdzięcza swoją odporność na rdzewienie obecności chromu (minimum 10,5%), który w reakcji z tlenem z powietrza tworzy na powierzchni metalu cienką, niewidoczną warstwę tlenku chromu – tzw. warstwę pasywną. Podczas dostarczania dużej ilości ciepła w trakcie spawania, ta naturalna bariera ochronna ulega zniszczeniu w strefie wpływu ciepła (HAZ). Powstają wtedy charakterystyczne kolorowe naloty (od słomkowych, przez fioletowe, aż po niebieskie i szare zgorzeliny), które są w rzeczywistości utlenionym żelazem i chromem.
Ponadto stal austenityczna (najpopularniejsza odmiana nierdzewki, np. 304 czy 316) charakteryzuje się znacznie wyższą rozszerzalnością cieplną oraz niższą przewodnością cieplną niż zwykła stal węglowa. Oznacza to, że ciepło zatrzymuje się w miejscu spawania znacznie dłużej, co łatwo prowadzi do gwałtownych odkształceń, wykrzywiania elementów i przepaleń. Dlatego dobór odpowiedniej metody i parametrów spawania ma kluczowe znaczenie dla zachowania geometrii oraz właściwości korozyjnych materiału.
Stosując profesjonalne środki do czyszczenia stali od Passeco, możesz łatwo usunąć negatywne skutki przegrzania materiału i przywrócić spoinom ich oryginalną odporność korozyjną.
Spawanie stali nierdzewnej metodą TIG
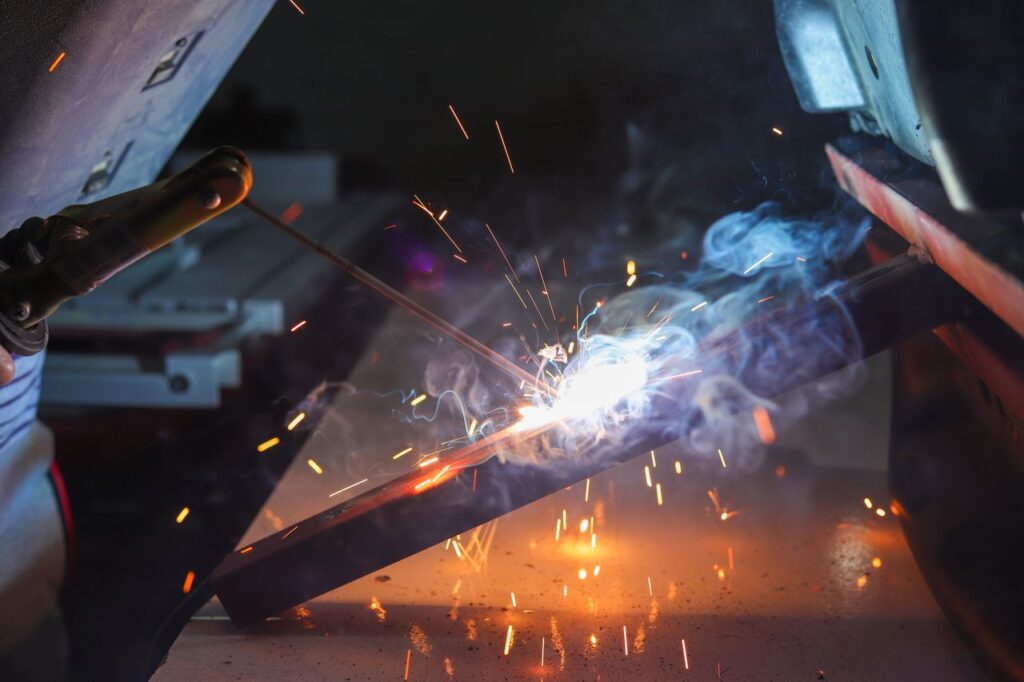
Spawanie metodą TIG (Tungsten Inert Gas / oznaczenie 141) jest powszechnie uznawane za absolutny standard i najlepszą metodę łączenia stali nierdzewnych, zwłaszcza przy cienkich blachach oraz rurach. Proces ten polega na wytworzeniu łuku elektrycznego między nietopliwą elektrodą wolframową a obrabianym materiałem w osłonie gazu obojętnego – najczęściej czystego argonu (Ar) lub mieszanek argonu z wodorem czy helem.
Największą zaletą metody TIG jest doskonała kontrola nad wprowadzanym ciepłem oraz nieskazitelny, czysty wygląd spoiny, która często nie wymaga niemal żadnej obróbki szlifierskiej.
Brak odprysków spawalniczych sprawia, że jest to metoda niezastąpiona przy produkcji wyposażenia dla branży spożywczej, farmaceutycznej oraz przy obróbce balustrad i elementów architektonicznych.
Należy jednak pamiętać o konieczności stosowania gazu osłonowego od spodu spoiny (tzw. podarki), aby zapobiec powstawaniu utlenionej „kalafiorowatej” struktury w przetoku.
Wada metody TIG to przede wszystkim niższa prędkość spawania w porównaniu do półautomatów oraz wysokie wymagania stawiane umiejętnościom manualnym spawacza, który musi płynnie podawać drut spawalniczy drugą ręką.
Spawanie stali nierdzewnej metodą MIG/MAG
Gdy priorytetem staje się czas wykonania, a do połączenia są grubsze blachy lub wielkogabarytowe konstrukcje stalowe, idealnym wyborem staje się metoda MIG (Metal Inert Gas / oznaczenie 131). W tym przypadku łuk elektryczny jarzy się między topliwym drutem spawalniczym podawanym w sposób ciągły a spawanym detalem. W przypadku stali kwasoodpornych jako gaz osłonowy stosuje się zazwyczaj mieszanki argonu z niewielką domieszką dwutlenku węgla ($CO_2$) lub tlenu ($O_2$) – najczęściej w proporcji 98% Ar i 2% $CO_2$.
Metoda ta wyróżnia się bardzo wysoką wydajnością stapiania drutu i dużą prędkością prowadzenia palnika. Spawanie MIG przy użyciu nowoczesnych półautomatów spawalniczych z funkcją pulsu lub podwójnego pulsu pozwala drastycznie ograniczyć ilość odprysków oraz zmniejszyć ilość ciepła wprowadzanego w materiał, co do złudzenia przypomina estetyką łuskę TIG. Regularne wytrawianie stali po procesie spawania MIG/MAG jest jednak bezwzględnie konieczne, ponieważ wokół spoiny powstaje więcej zgorzeliny oraz mikroodprysków niż przy metodzie TIG.
Spawanie elektrodą otuloną MMA
Spawanie metodą MMA (Manual Metal Arc / oznaczenie 111) to najstarsza, ale wciąż bardzo popularna technika łączenia metali. Polega na wykorzystaniu elektrody otulonej, która podczas stapiania tworzy osłonę gazową oraz żużel chroniący krzepnące jeziorko spawalnicze przed dostępem powietrza.
Choć metoda ta przegrywa pod względem estetyki z TIG-iem i wydajnością z MIG-iem, posiada ogromną zaletę: jest całkowicie niezależna od butli z gazem osłonowym.
Dzięki temu spawanie MMA stalą nierdzewną sprawdza się idealnie w warunkach terenowych, na montażach, przy wietrznej pogodzie czy podczas prac naprawczych w trudnodostępnych miejscach. Do spawania stali nierdzewnej stosuje się specjalne elektrody zasadowe lub rutylowe dostosowane składem chemicznym do gatunku łączonego metalu (np. E 308L do stali 304).
Po zakończeniu spawania tą metodą konieczne jest dokładne odbicie żużla oraz dokładne oczyszczenie spoiny drucianą szczotką ze stali nierdzewnej (używanie szczotek ze stali czarnej doprowadzi do wtrąceń żelaza i błyskawicznej korozji!).
Spawanie laserowe stali nierdzewnej
W ostatnich latach w zakładach produkcyjnych rewolucję wywołują ręczne spawarki laserowe. Technologia ta wykorzystuje skupioną wiązkę światła laserowego o ogromnej gęstości energii do błyskawicznego przetapiania krawędzi łączonych elementów.
Zalety spawania laserowego stali szlachetnych są imponujące:
- Minimalna strefa wpływu ciepła: Znikome ryzyko odkształceń i wykrzywiania nawet bardzo cienkich blach.
- Ogromna prędkość pracy: Spawanie laserowe jest kilkukrotnie szybsze od metody TIG.
- Prostota obsługi: Proces wymaga mniejszych umiejętności manualnych niż tradycyjne TIG-owanie, co pozwala szybko wdrożyć nowych operatorów.
- Niezwykła estetyka spoiny: Gładka, wąska i powtarzalna spoiny niewymagająca szlifowania.
Należy jednak pamiętać, że systemy laserowe wymagają idealnego spasowania krawędzi elementów oraz zachowania najwyższych środków ostrożności w zakresie ochrony wzroku i BHP na stanowisku pracy.
Wskazówka: Niezależnie od wybranej metody spawania – czy będzie to precyzyjny TIG, szybki MIG czy innowacyjny laser – kluczowym etapem determinującym trwałość konstrukcji jest usunięcie warstwy tlenków. Zaniedbanie obróbki wykończeniowej powoduje, że nawet najładniejszy ścieg spawalniczy zacznie rdzewieć pod wpływem wilgoci z otoczenia – przypominają eksperci Passeco.
O czym pamiętać po zakończeniu spawania?
Wielu początkujących wykonawców popełnia błąd, uznając proces spawania stali nierdzewnej za zakończony w momencie zgaszenia łuku spawalniczego. Niestety, wysoka temperatura spowodała wypalenie chromu i powstanie sinych przebarwień termicznych, które pozbawiły materiał barierowej odporności antykorozyjnej.
Aby przywrócić spoinom pełną odporność na korozję, konieczne jest przeprowadzenie obróbki wykończeniowej, na którą składają się dwa podstawowe etapy:
- Trawienie (usuwanie tlenków): Polega na usunięciu zgorzeliny spawalniczej oraz warstwy metalu ubogiej w chrom za pomocą chemii trawiącej lub urządzeń elektrochemicznych.
- Pasywacja (odbudowa warstwy ochronnej): Proces chemiczny lub naturalny (stymulowany czystym tlenem), który prowadzi do powszechnego odtworzenia szczelnej mikrostruktury tlenku chromu na powierzchni.
Zastosowane preparaty do pasywacji znacznie przyspieszają ten proces i gwarantują, że zregenerowana stal nierdzewna zachowa swoją odporność kwasoodporną przez wiele lat eksploatacji w trudnych warunkach środowiskowych.
W nowoczesnych warsztatach coraz częściej rezygnuje się z tradycyjnych, niebezpiecznych past kwasowych na rzecz bezpieczniejszych metod. Wykonując elektrolityczne czyszczenie stali, czyścimy spoinę i przeprowadzamy pasywację w jednym błyskawicznym cyklu za pomocą pędzla węglowego i dedykowanego elektrolitu.
Podsumowanie
Odpowiedź na pytanie, czym spawać stal nierdzewną, zależy od specyfiki Twojej produkcji: metoda TIG zapewni nieprzeciętną precyzję, MIG gwarantuje szybkość przy grubszych profilach, MMA sprawdzi się na montażu w terenie, a laser wyznacza nowe standardy wydajności. Pamiętaj jednak, że nawet najlepiej wykonany zgrzew wymaga profesjonalnego wykończenia i odtworzenia warstwy pasywnej metalu.
W Passeco doskonale rozumiemy wyzwania związane z obróbką i pielęgnacją stali nierdzewnej po spawaniu. Dostarczamy zakładom przemysłowym i warsztatom nowoczesne czyszczarki elektrochemiczne, bezpieczną chemię czyszczącą, materiały pasywujące oraz akcesoria, które pozwalają skrócić czas wykańczania spoin do minimum.
Chcesz zoptymalizować proces czyszczenia i pasywacji spoin po spawaniu w swoim zakładzie? Skontaktuj się z zespołem ekspertów Passeco już dziś – chętnie doradzimy najlepsze rozwiązania technologiczne i dobierzemy produkty dopasowane do Twoich potrzeb!
FAQ – często zadawane pytania
1. Jakim gazem spawać stal nierdzewną metodą TIG?
Do spawania TIG stali nierdzewnej stosuje się czysty argon spawalniczy (najlepiej jakość 4.6 lub wyższa). W niektórych zastosowaniach przemysłowych stosuje się mieszanki argonu z wodorem (np. Ar + 2–5% $H_2$), co zwiększa głębokość wtopienia i prędkość czyszczenia, lub mieszanki z helem.
2. Czy można spawać stal nierdzewną zwykłym drutem do stali czarnej?
Absolutnie nie. Użycie drutu do stali węglowej doprowadzi do zmieszania materiałów, utraty właściwości nierdzewnych w spoinie oraz powstawania natychmiastowej korozji. Do stali nierdzewnej należy zawsze stosować dedykowany drut ze stali wysokostopowej (np. ER308L lub ER316L).
3. Dlaczego spoina po spawaniu TIG zmienia kolor na fioletowy lub niebieski?
Przebarwienia termiczne (kolory nalotowe) powstają w wyniku reakcji gorącego metalu z tlenem z powietrza zaraz po odejściu palnika. Świadczą one o utlenieniu powierzchni i lokalnym spadku zawartości chromu. Kolory te należy usunąć poprzez trawienie chemiczne lub obróbkę elektrolityczną.
4. Czy do spawania stali nierdzewnej migomatem potrzebny jest specjalny drut i gaz?
Tak. Spawanie stali nierdzewnej migomatem wymaga zastosowania drutu ze stali nierdzewnej oraz odpowiedniego gazu osłonowego – najczęściej mieszanki argonu z dwutlenkiem węgla (np. Ar + 2% $CO_2$). Nie wolno stosować czystego $CO_2$ ani mieszanek Ar/$CO_2$ 18%, używanych do stali czarnej.
5. Jak uniknąć powstawania „kalafiora” w przetoku rury ze stali nierdzewnej?
Aby zapobiec silnemu utlenianiu i powstawaniu porowatej struktury wewnątrz spawanej rury lub zbiornika, należy zastosować formowanie (osłonę gazową spodu). Wnętrze rury wypełnia się gazem obojętnym (argonem lub mieszanką azot-wodór), który wypycha tlen z miejsca przetoku.

Ekspert ds. technologii obróbki stali oraz bezpieczeństwa pracy z chemią przemysłową. Na blogu Passeco publikuje poradniki dotyczące prawidłowego stosowania bejc trawiących, pasywatorów i elektrolitów, kładąc szczególny nacisk na skuteczność procesów, ochronę antykorozyjną materiału oraz bezpieczeństwo operatorów.