
Jakościowa obróbka stali nierdzewnej po spawaniu to etap, którego w profesjonalnym przemysłowym wytwarzaniu po prostu nie da się pominąć. Estetyczny, pozbawiony sinych przebarwień i zgorzeliny zgrzew lub spoin to nie tylko kwestia atrakcyjnego wyglądu elementu, ale przede wszystkim warunek konieczny do zachowania odporności antykorozyjnej. Tradycyjne metody, takie jak nanoszenie agresywnych past trawiennych pędzlem z włosia syntetycznego czy metody czyszczenia elektrochemicznego, opierają się na jednym kluczowym akcesorium operacyjnym. Jest nim dobrze dobrane narzędzie aplikacyjne. Poprawny dobór pędzelka do wytrawiania spoin decyduje o precyzji nanoszenia chemii, wydajności pracy, a także o bezpieczeństwie samego operatora.
Wybór przypadkowego pędzla – wykonanego z nieodpowiedniego materiału lub o błędnej geometrii – potrafi w krótkim czasie zniweczyć efekty pracy nawet najlepszej spawarki oraz drogiego urządzenia do czyszczenia spoin. Włókna ulegające natychmiastowej degradacji pod wpływem stężonych kwasów lub wysokiej temperatury łuku elektrycznego to gwarancja przestojów i marnotrawstwa odczynników. W tym artykule omówimy szczegółowo, jak dopasować pędzelek do konkretnej metody trawienia, na co zwrócić uwagę przy wyborze włókna węglowego i jak dbać o te akcesoria, by służyły jak najdłużej.
Najważniejsze informacje w skrócie:
- Różne metody, różne pędzle: Do tradycyjnego trawienia chemicznego pastami stosuje się pędzle z tworzyw kwasoodpornych (np. teflon, polipropylen), natomiast do czyszczenia elektrochemicznego wyłącznie profesjonalne pędzle z włókna węglowego (karbonowe).
- Rola włókna węglowego: W metodzie elektrolitycznej pędzelek dostarcza prąd do spoiny i rozprowadza elektrolit – gęstość oraz czystość włókien wpływają bezpośrednio na szybkość i jakość procesu.
- Geometria i rozmiar: Pędzle do spoin należy dobierać pod kątem geometrii złącza – małe pędzle stożkowe idealnie sprawdzają się w trudno dostępnych pachwinach, a szerokie lub podwójne w spoinach czołowych.
- Eksploatacja: Prawidłowe przechowywanie, unikanie zbyt mocnego docisku oraz regularne płukanie znacząco wydłużają żywotność pędzli do trawienia.
Dlaczego odpowiedni dobór pędzelka do wytrawiania spoin jest tak istotny?
Wielu spawaczy i monterów skupia całą swoją uwagę na parametrach prądu spawania, gazie osłonowym czy doborze odpowiedniego gatunku stali nier تجهizanej. Niestety, kwestie wykończeniowe bywają traktowane po macoszemu, co jest ogromnym błędem. Gdy przychodzi do usuwania przebarwień termicznych po procesie TIG lub MIG, to właśnie pędzel staje się bezpośrednim łącznikiem między urządzeniem a obrabianym detalem. Wybór odpowiedniego narzędzia decyduje nie tylko o estetyce, ale i ekonomii całego zakładu.
Niewłaściwy pędzelek generuje szereg konkretnych problemów technologicznych:
- Brak stabilności przewodzenia prądu: W metodach elektrolitycznych niedopasowany pędzel karbonowy powoduje iskrzenie, co prowadzi do wżerów i uszkodzenia powierzchni stali.
- Nierównomierne rozprowadzanie chemii: W przypadku past kwasowych słabej jakości włosie nierówno dawkuje preparat, przez co na stali powstają plamy i przebarwienia.
- Szybkie zużycie materiałów eksploatacyjnych: Włókna słabej jakości wypalają się i wykruszają po wyczyszczeniu zaledwie kilku metrów spoiny, co zwielokrotnia koszty zakupu nowych akcesoriów.
- Ryzyko wypadków przy pracy: Pędzel rozpadający się pod wpływem stężonego kwasu fluorowodorowego lub azotowego stwarza bezpośrednie zagrożenie poparzenia chemicznego dla operatora.
Stosując profesjonalne środki do czyszczenia stali nierdzewnej, zawsze warto dopasować do nich akcesoria aplikacyjne najwyższej klasy, by proces przebiegał płynnie i przewidywalnie.
Pędzle do tradycyjnego trawienia chemicznego a pędzle z włókna węglowego
W zależności od wybranej technologii usuwania tlenków i przebarwień spawalniczych, będziemy korzystać z całkowicie odmiennych rodzajów pędzli. Nie wolno stosować ich zamiennie, gdyż służą do zupełnie innych zadań fizykochemicznych.
Tradycyjne chemiczne trawienie polega na nakładaniu gęstej pasty kwasowej na spoinę za pomocą pędzla kwasoodpornego. Pędzel ten nie przewodzi prądu – jego jedyną funkcją jest odporność na działanie stężonych kwasów mineralnych. Musi posiadać trzonek i skuwkę wykonaną z tworzywa sztucznego (np. polipropylenu), bez jakichkolwiek elementów metalowych, które mogłyby wejść w reakcję ze środkiem trawiącym. Włosie takiego pędzla to najczęściej odporne włókno syntetyczne, które nie rozpuszcza się i nie mięknie pod wpływem chemii.
Z kolei czyszczenie elektrochemiczne to technologia opierająca się na połączeniu działania prądu elektrycznego (zazwyczaj zmiennego AC lub stałego DC) oraz bezpieczniejszych roztworów elektrolitów na bazie kwasu fosforowego. W tej metodzie pędzelek pełni funkcję elektrody przenoszącej ładunek elektryczny. Musi być wykonany z tysięcy bardzo cienkich włókien węglowych (karbonowych), które charakteryzują się doskonałym przewodnictwem elektrycznym oraz niesamowitą odpornością na wysokie temperatury panujące w strefie czyszczenia.
Jakie cechy powinien posiadać pędzelek z włókna węglowego do elektroczyszczenia?
Wybierając pędzel z włókna węglowego do urządzenia czyszczącego, należy przyjrzeć się kilku kluczowym parametrom technicznym, które bezpośrednio przekładają się na jakość i wydajność pracy.
Oto najważniejsze elementy, na które należy zwrócić uwagę:
- Jakość i czystość włókna węglowego: Dobrej klasy pędzle wykorzystują włókna o bardzo wysokim stopniu czystości węgla. Przekłada się to na niską oporność elektryczną, brak gwałtownego wypalania się włosia oraz płynny przepływ prądu bez ryzyka łuków elektrycznych niszczących stal.
- Średnica pojedynczego włókna: Bardzo cienkie włókna (rzędu kilkunastu mikronów) zapewniają doskonałą elastyczność i pozwalają pędzlowi bezproblemowo wnikać w najmniejsze zagłębienia spoiny oraz mikropory materiału.
- Mocowanie i gniazdo (gwint): Mosiężne lub ze stali nierdzewnej tuleje gwintowane (najczęściej M8 lub M10) muszą być solidnie zaciśnięte na wiązce włókien. Zapobiega to wypadaniu włosia pod wpływem drgań i docisku oraz zapewnia optymalny styk elektryczny z rękojeścią urządzenia.
- Obecność tulei przesuwnej (izolacyjnej): Profesjonalne pędzle węglowe wyposażone są w ruchomą osłonę z PTFE (teflonu) lub silikonu. Pozwala ona na regulację długości odkrytego włosia – usztywnia pędzel przy czyszczeniu trudnych zgorzelin lub odsłania więcej włosia przy pracach na dużych, płaskich powierzchniach.
Gdy na stanowisku spawalniczym priorytetem staje się szybkie i bezpieczne czyszczenie stali nierdzewnej, pędzle węglowe z regulowaną tuleją stają się niezastąpionym narzędziem przyspieszającym obróbkę wykończeniową.
Rozmiar i kształt pędzelka a geometria spoiny spawalniczej
Nie istnieje jeden uniwersalny pędzel, który sprawdzi się w każdej sytuacji warsztatowej. Geometria spoiny – czy jest to spoinowa pachwinowa, czołowa, przetok czy wewnętrzny narożnik zbiornika – wymusza zastosowanie odpowiednio dobranej końcówki.
Dla zachowania maksymalnej ergonomii i wydajności warto operować kilkoma wariantami pędzli:
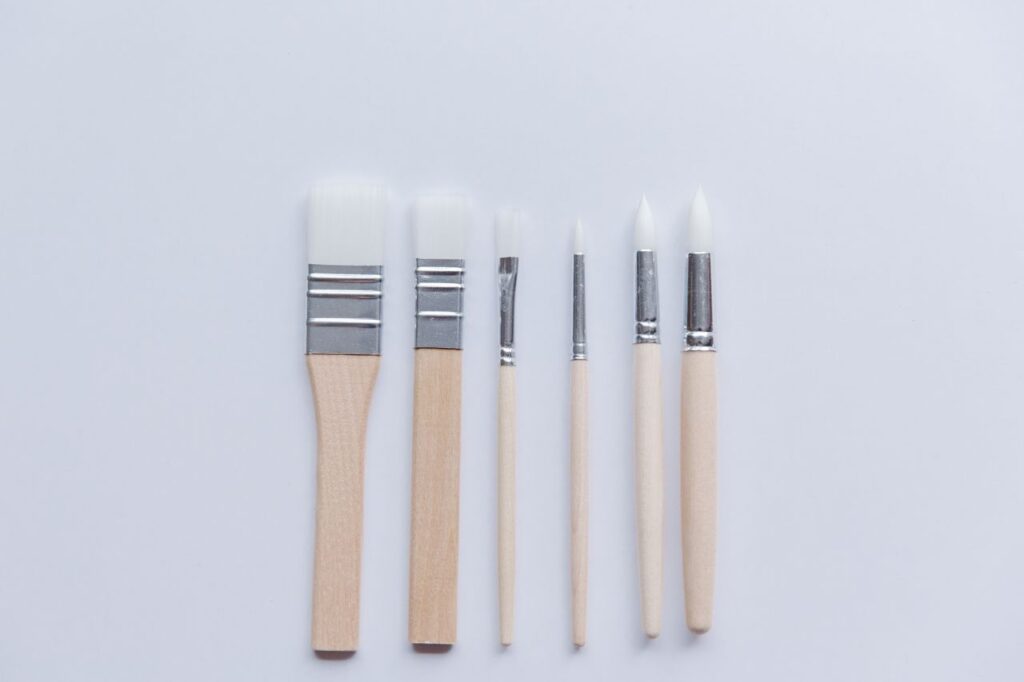
- Pędzle małe i stożkowe (pojedyncze): Posiadają mniejszą wiązkę włókien, często dociętą w lekki stożek. To idealny wybór do czyszczenia spoin pachwinowych w ciasnych konstrukcji, wewnętrznych kątów 90 stopni, delikatnych spoin TIG w branży spożywczej czy detali o skomplikowanych kształtach.
- Pędzle szerokie (standardowe M8/M10): Uniwersalne pędzle do większości zastosowań. Sprawdzają się świetnie przy spoinach czołowych łączących blachy oraz przy wykańczaniu spoin rur o średnich i dużych średnicach.
- Pędzle podwójne i potrójne (zespolone): Specjalne adaptery pozwalają na zamontowanie dwóch lub trzech pędzli węglowych równolegle. Taki zestaw tworzy szeroki „pędzel płaski”, który drastycznie skraca czas obróbki szerokich ściegów spawalniczych po metodzie MIG/MAG oraz rozległych stref wpływu ciepła (HAZ).
Jeśli po zakończonym procesie czyszczenia konieczna jest także pasywacja odtworzeniowa, właściwy dobór geometrii pędzla gwarantuje, że płyn pasywacyjny dotrze bez przeszkód w każdy zakamarek obrabianej struktury.
Najczęstsze błędy przy doborze i użytkowaniu pędzli trawiących
Nawet najlepsze akcesoria ulegną błyskawicznemu zniszczeniu, jeśli będą użytkowane niezgodnie z zasadami sztuki spawalniczej i chemicznej. Doświadczenie serwisowe wskazuje na kilka powtarzających się błędów operatorów.
Przede wszystkim jest to zbyt mocny docisk pędzla do spoiny. Wiele osób wychodzi z błędnego założenia, że im mocniej przycisną pędzel z włókna węglowego do metalu, tym szybciej wyczyszczą spoinę. W rzeczywistości prąd elektryczny przepływa przez ciecz (elektrolit) stykającą się z końcówkami włókien. Zgniatanie pędzla i czyszczenie „boczna powierzchnią” włosia powoduje szybkie załamywanie włókien, ich rozwarstwianie oraz drastyczne skracanie żywotności narzędzia.
Drugim poważnym błędem jest praca na „sucho” lub ze zbyt małą ilością elektrolitu. Włókno węglowe jest odporne na temperaturę, jednak bez odpowiedniego chłodzenia i przewodnictwa zapewnianego przez płyn czyszczący, prąd łukowy po prostu wypala włókna na końcach, doprowadzając do ich szybkie degradacji i dymienia.
Trzecim powszechnym niedopatrzeniem jest brak stosowania teflonowej osłony regulacyjnej. Pozostawienie zbyt długiego, luźnego włosia przy czyszczeniu wąskich spoin prowadzi do tego, że prąd rozprasza się na boki, zamiast skupiać się na spoinie.
Współczesna obróbka elektrolityczna wybacza wiele błędów, jednak opanowanie prawidłowej techniki operowania pędzlem pozwala zaoszczędzić znaczne środki na materiałach eksploatacyjnych.
Jak prawidłowo dbać o pędzelki, aby maksymalnie wydłużyć ich żywotność?
Dbałość o stan techniczny pędzli trawiących to najprostszy sposób na obniżenie jednostkowego kosztu czyszczenia pojedynczej spoiny. Kilka prostych nawyków po zakończeniu pracy potrafi wydłużyć czas eksploatacji pędzla węglowego nawet kilkukrotnie.
Zasady prawidłowej konserwacji pędzli węglowych i kwasoodpornych:
- Dokładne płukanie po zakończeniu pracy: Po zakończeniu procesu czyszczenia pędzel należy obficie spłukać czystą wodą (najlepiej zdemontować go z rękojeści i przepłukać gniazdo gwintowane). Pozostawienie resztek elektrolitu lub kwasu na noc prowadzi do krystalizacji soli i korozji mosiężnej lub stalowej tulei.
- Kontrola dokręcenia gwintu: Regularnie sprawdzaj, czy pędzel jest mocno dokręcony do rękojeści. Luz na gwincie powoduje powstawanie oporu elektrycznego, co prowadzi do silnego nagrzewania się rękojeści i wypalania gwintu.
- Prawidłowe przechowywanie: Pędzle po przepłukaniu powinny wyschnąć w pozycji wiszącej włosiem do dołu lub leżącej. Nie należy stawiać wilgotnych pędzli na włosiu, aby uniknąć jego trwałego odkształcenia.
- Przycinanie zużytych końcówek: Jeśli po wielu godzinach pracy końcówki włókien węglowych staną się postrzępione lub lekko przypalone, można je równo przyciąć ostrymi nożyczkami. Pędzel zyskuje wtedy „drugie życie” i odzyskuje pełną skuteczność czyszczenia.
Podsumowanie
Prawidłowy dobór pędzelka do wytrawiania spoin to kluczowy parametr decydujący o jakości, estetyce i opłacalności całego procesu obróbki stali nierdzewnej. Bez względu na to, czy Twój zakład stosuje tradycyjne pasty trawienne, czy nowoczesne urządzenia do czyszczenia elektrochemicznego, inwestycja w wysokiej jakości pędzle węglowe oraz kwasoodporne przynosi natychmiastowe oszczędności w postaci dłuższej żywotności narzędzi i krótszego czasu pracy.
Chcesz zoptymalizować proces wykańczania spoin w swojej firmie lub potrzebujesz pomocy w doborze idealnych pędzli i elektrolitów? Skontaktuj się z zespołem ekspertów Passeco już dziś – chętnie doradzimy najlepsze rozwiązania i przygotujemy ofertę dopasowaną do Twoich potrzeb!
Często zadawane pytania (FAQ)
1. Jak długo wytrzymuje jeden pędzel z włókna węglowego do elektroczyszczenia?
Trwałość pędzla zależy od jakości włókna, używanego prądu, stosowanego elektrolitu oraz techniki pracy operatora. Przy zachowaniu prawidłowego docisku, odpowiednim dawkowaniu płynu i regularnym płukaniu, jeden dobrej jakości pędzel węglowy pozwala na wyczyszczenie od kilkudziesięciu do nawet kilkuset metrów spoiny TIG.
2. Czy pędzlem z włókna węglowego można czyścić stal czarną (węglową)?
Pędzle węglowe i urządzenia do elektroczyszczenia zostały zaprojektowane z myślą o stali nierdzewnej, kwasoodpornej oraz aluminium. Czyszczenie stali czarnej jest możliwe przy użyciu odpowiednich płynów, ale rzadko stosowane, ponieważ stal węglowa wymaga całkowicie innych metod zabezpieczania antykorozyjnego. Co ważne – nigdy nie należy używać tego samego pędzla do stali czarnej i nierdzewnej ze względu na ryzyko skażenia krzyżowego i wtrąceń żelaza.
3. Co zrobić, gdy pędzel węglowy podczas pracy mocno iskrzy?
Iskrzenie jest objawem braku prawidłowego styku elektrycznego ze spoiną lub zbyt małej ilości elektrolitu. Należy natychmiast przerwać pracę, nasączyć pędzel płynem czyszczącym i upewnić się, że nie dociskamy go pod zbyt dużym kątem. Iskrzenie może wypalać mikroskopijne kratery na powierzchni stali nierdzewnej.
4. Czy średnica gwintu pędzelka (np. M8 vs M10) ma znaczenie dla mocy urządzenia?
Sama średnica gwintu jest standardem mocowania stosowanym przez danego producenta urządzeń. Gwint M10 pozwala na zastosowanie grubszych wiązek włókien węglowych, co umożliwia pracę z wyższym natężeniem prądu na większych pędzlach. Zawsze należy wybierać pędzle z gwintem idealnie pasującym do posiadanej rękojeści lub stosować dedykowane adaptery mosiężne.
5. Czy pędzelek do trawienia pastami chemicznymi można czyścić w zwykłej wodzie?
Tak, po zakończeniu nanoszenia pasty trawiennej pędzel syntetyczny należy bardzo dokładnie opłukać pod bieżącą wodą. Popłuczyny powstałe z mycia pędzla zawierają jednak resztki kwasów i metali ciężkich, dlatego powinny trafić do zakładowego systemu neutralizacji ścieków, a nie bezpośrednio do miejskiej kanalizacji.

Ekspert ds. technologii obróbki stali oraz bezpieczeństwa pracy z chemią przemysłową. Na blogu Passeco publikuje poradniki dotyczące prawidłowego stosowania bejc trawiących, pasywatorów i elektrolitów, kładąc szczególny nacisk na skuteczność procesów, ochronę antykorozyjną materiału oraz bezpieczeństwo operatorów.